

不同采购方,不同零部件职责。
我们专注于光模块周边机械件供应链。首先要明确的商务问题是:谁负责零部件图纸,谁批准配合接口。这将决定报价、样件资料包及验证路线。
光模块制造商
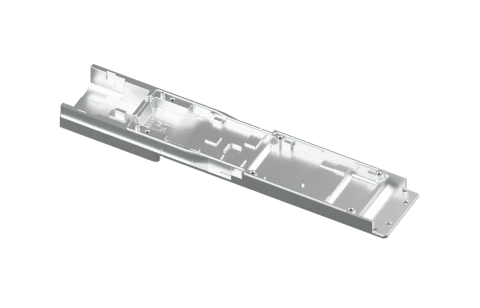
壳体、盖板、定位件及解锁五金件。评审内部座面、电路板支撑、盖板闭合及最终总成外形空间。
笼架与连接器供应商
成形屏蔽件、接地触点及保持零件。评审弹簧材料、毛刺方向、接触几何及与配合模块的兼容性。
系统与热管理集成商
热接触底座、支撑及安装五金件。评审模块与主机间的尺寸链、预紧力、气流间隙及热性能批准方。
当光网络增长
传导至金属供应链。
更高的链路速率带来工程项目,但不会自动提高每个金属零件的价值。可参与的业务机会取决于封装、冷却方式、客户自制或外购的决策,以及验证另一供应源的成本。
800G与1.6T可插拔模块
OSFP 支持两种速率。带宽升级可能保留外部轮廓,同时改变内部座面、热接触几何形状或装配间隙。因此,外形规格名称只是评审的起点,不能替代生产图纸。
切入点: 用于开发的壳体、改版盖板及按图纸定义的定位件。待几何形状和需求稳定后,比较 CNC 打样与采用量产毛坯的工艺路线。
模块冷却与主机硬件
集成式与骑跨式散热器在模块和主机上形成不同的接口。模块本体、笼架与散热器可能由不同机构采购;热接触取决于装配后的整体叠层。
切入点: 接触台面、均热底座及安装五金件。在规定平面度或最终高度验收前,应约定配合件和接触载荷。
第二供应源及降本项目
现有图纸仍可能包含原供应商的工艺假设。改变合金、毛坯、夹具或表面处理,可能改变变形、涂层增厚及配合。
切入点: 对样品、成品尺寸及工艺风险进行受控比较。降本应考虑工装、二次工序、良率及检验,而非仅考虑机加工价格。
CPO 及外置激光封装
共封装光学改变了系统中光学功能的位置。OIF 为共封装模块及外置激光可插拔模块发布了不同协议。这些是不同的封装方案,并非常规收发器壳体的直接延伸。
开发范围: 客户定义的支撑件、盖板及热接口。在决定投入零件或工装前,评审光学禁布区、污染限值及装配责任归属。
从光学需求到精密金属零件。
我们为何深耕
这条供应链。
我们的起点是精密金属加工:加工基准、薄截面、小型车削特征,以及表面处理后仍须准确的尺寸。光模块五金将这些要求汇集于紧凑组件中,小变化也可能影响配合、接触或维修性。
我们将工作聚焦于可按受控图纸评审的壳体、盖板、热接触件及定位五金件。目标是将机加工与所需的毛坯、成形和表面处理工艺衔接起来,同时使各供应商的责任可追溯。
CNC 加工能力 小型车削件 检测设备接口- 直接制造范围
- CNC 铣削、车削与尺寸检验,具体须评审零件尺寸、材料、几何形状及验收要求。现有加工能力是起点,本身并不代表已通过光模块项目验证。
- 合作方支持范围
- 铸造毛坯、冲压或拉深壳体、成形弹性触点及专业表面处理。每个项目均确认工艺路线、供应商、工装及检验交接。
- 客户 / 系统所有者范围
- 光学设计、电子设计、有源对准,以及模块级热性能、EMI 和可靠性批准。金属零件验收与光模块验证是独立的工作。
精密金属零件 用于光通信
几何结构与接口。 一份 BOM。
展开和合拢量产壳体组件,查看其几何结构。结合各零件的配合特征和成品表面要求,审查图纸规定的紧固后检验要求。
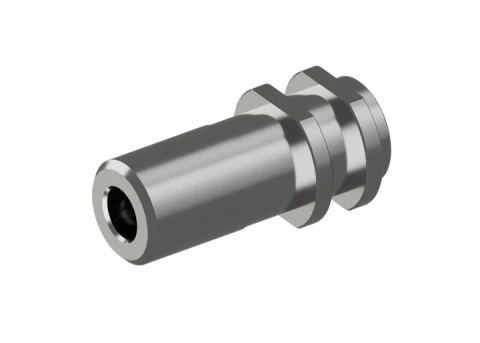
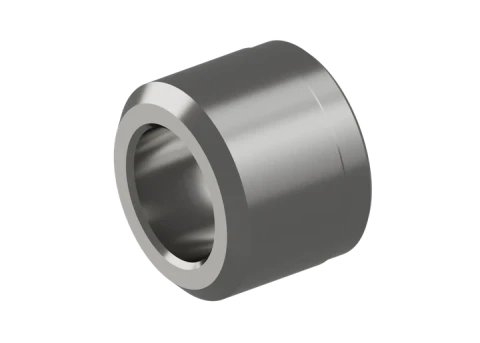
在一次BOM审查中比较光接口连接器零件及已完成的金属零件项目,包括精密套筒、尾座和光封装金属件。

拖动旋转 · 滚动或双指缩放
CAD 几何模型来自量产项目。仅展示壳体与盖板;未显示紧固件及内部组件。
两个量产零件。
一处由图纸定义的配合
喜利来已批量生产过这组壳体与盖板。查看所提供零件的几何结构,再了解两件装配时的重要尺寸。
- 指定材料
- AL6063
- 表面处理体系
- 铜 + 镍
紧固后测量装配件。
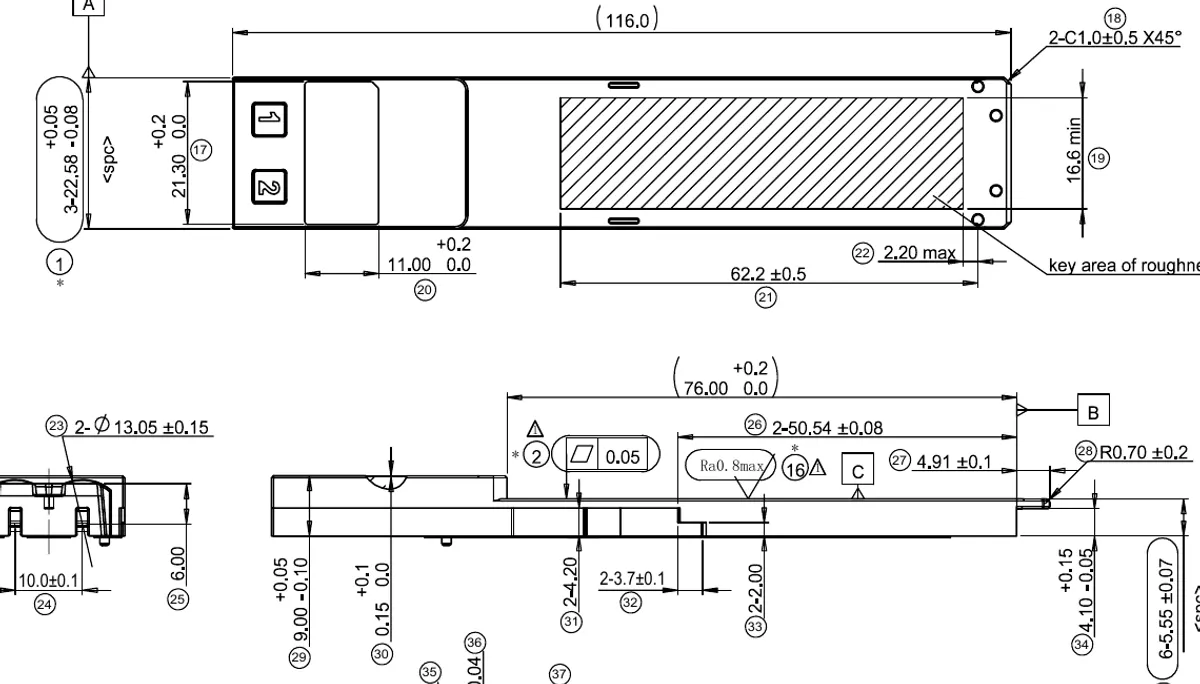
图纸要求在配合件紧固后,对前部、中部和后部进行装配检查。仅凭单件报告不能完成此项检查。
- 装配厚度
- 9.45 ± 0.10 mm
- 装配宽度
- 22.58 ± 0.08 mm
分别关注各处表面要求。
壳体平面度: 0.05 mm。盖板平面度: 0.10 mm。两者均有指定的 Ra 0.8 μm 区域及明确的镀层厚度测试点。
这些数值是该组图纸的要求,并非批次实测结果或通用加工公差。CAD 动画展示的是零件对位,而非紧固或光学性能测试。
了解壳体与盖板项目 →阅读镀层与装配公差研究 →表面处理应纳入尺寸评审。
两份图纸均规定铜底镀层厚度为 12–25 μm ,镍面镀层厚度为 3.5–8 μm。应与表面处理供应商一同评审镀层体系,并结合螺钉特征、接触区域和配合间隙进行评估。
光接口连接器金属零件的应用。
在光端口处,光接口连接器为光纤连接器与光学子组件提供机械接口。金属壳体和底座用于定位并固定相关零件;完整的光接口连接器设计决定光纤插芯、套筒及其他光学元件的布置。
对于RX组件,应结合接收光路审查光接口连接器接口。仅凭金属零件无法确定光学对准、插入损耗或接收性能。
应用参考: Orbray光接口连接器 · General Optics光纤插芯组件.
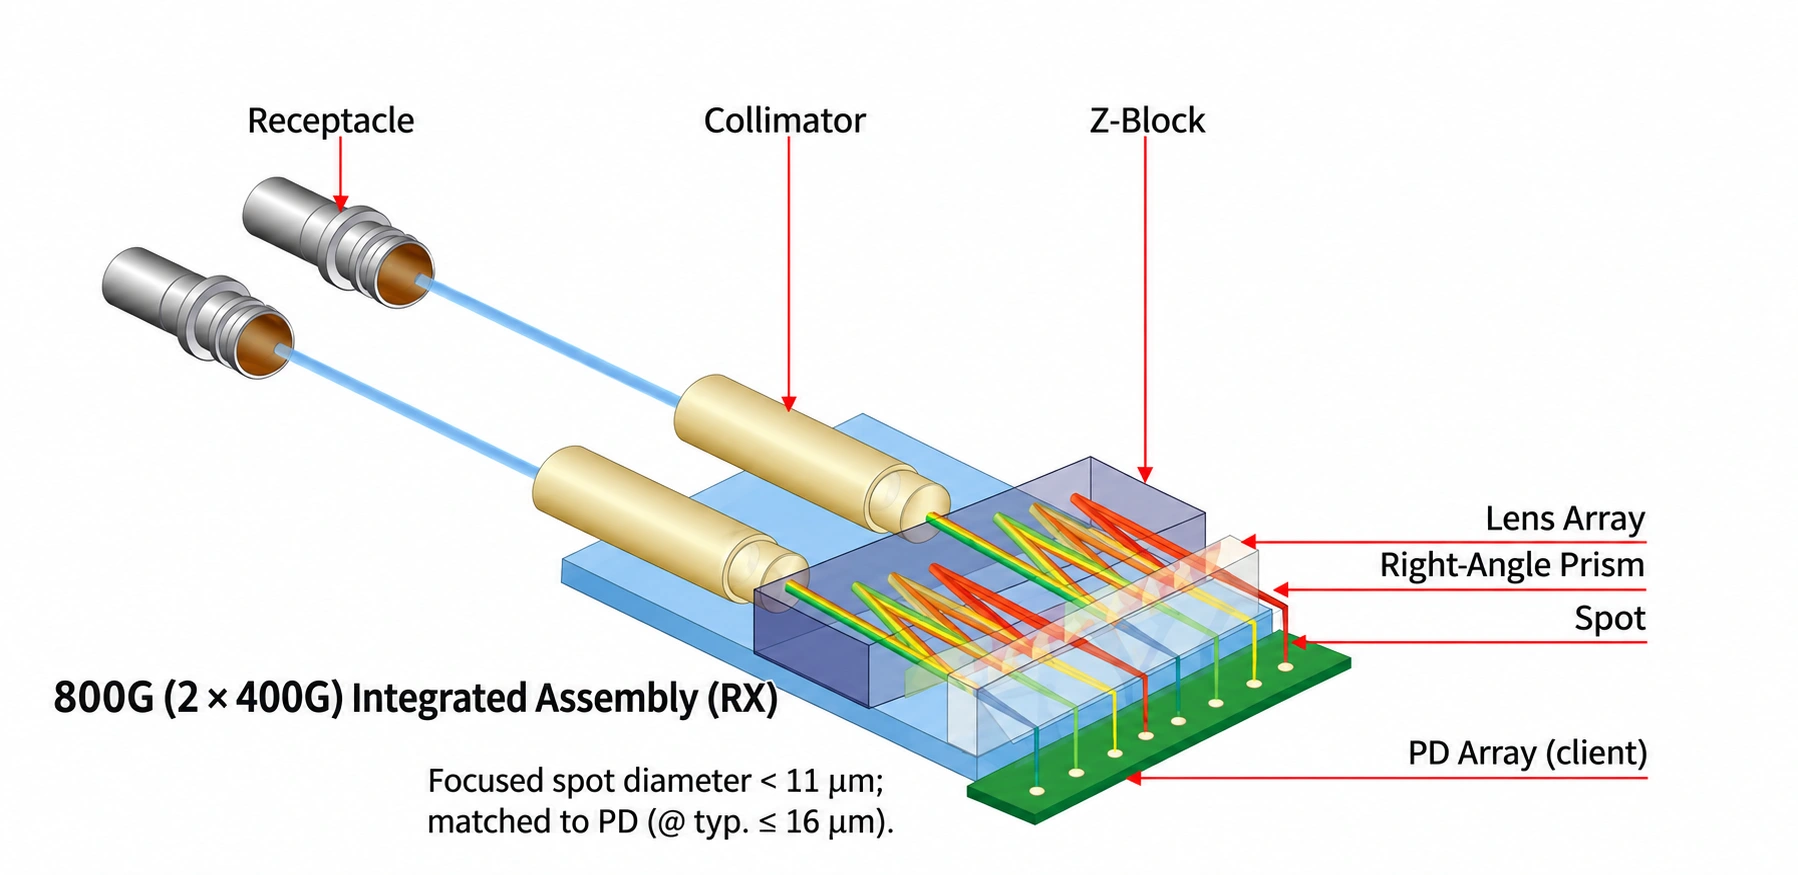
根据所提供的HYC参考插图以英文重绘。光学数值属于该参考资料,并非喜利来的测试结果。 查看原尺寸示意图 ↗
核对证据,准备项目要求。
以下是参考零件的图纸要求,不是实测结果或全厂公差承诺。
壳体只是
整个组件的一部分。
机会从机加工壳体延伸至成形触点及小型配合件。每项均需独立图纸、工艺路线及验收准则。
这些为供项目评审的零部件系列。工装、专业工序及装配范围在报价前确认。

壳体与盖板
内部座面定位电路板及光学子总成。盖板接合处、笼架间隙及热接触面必须关联至同一基准。
开发阶段采用实心材料进行 CNC 加工;当几何形状和数量足以支持工装投入时,采用铸造毛坯并进行二次加工。
屏蔽与接地触点
成形弹簧触点连接金属接口。毛刺方向、自由高度、挠度及规定表面处理影响装配接触。
精密冲压及成形;材料状态及表面处理与专业供应商约定。
保持与释放五金
拉动特征、滑块与回位元件需定义行程及间隙。尺寸检查不能证明释放力或循环寿命。
小型机加工或成形件,按客户配合总成进行样品配合及功能测试。
接口围框与定位件
薄壁屏蔽套和精密定位套的功能不同。选择工艺前,应明确是用于屏蔽、导向还是光学定位。
适合的薄壁壳体采用深拉伸或冲压;图纸定义的孔及轴肩采用车削。
光轴方向的精密控制。
不止于光模块外壳:用于光学定位组件的金属镜筒和导向零件。了解值得单独进行制造评审的配合界面。
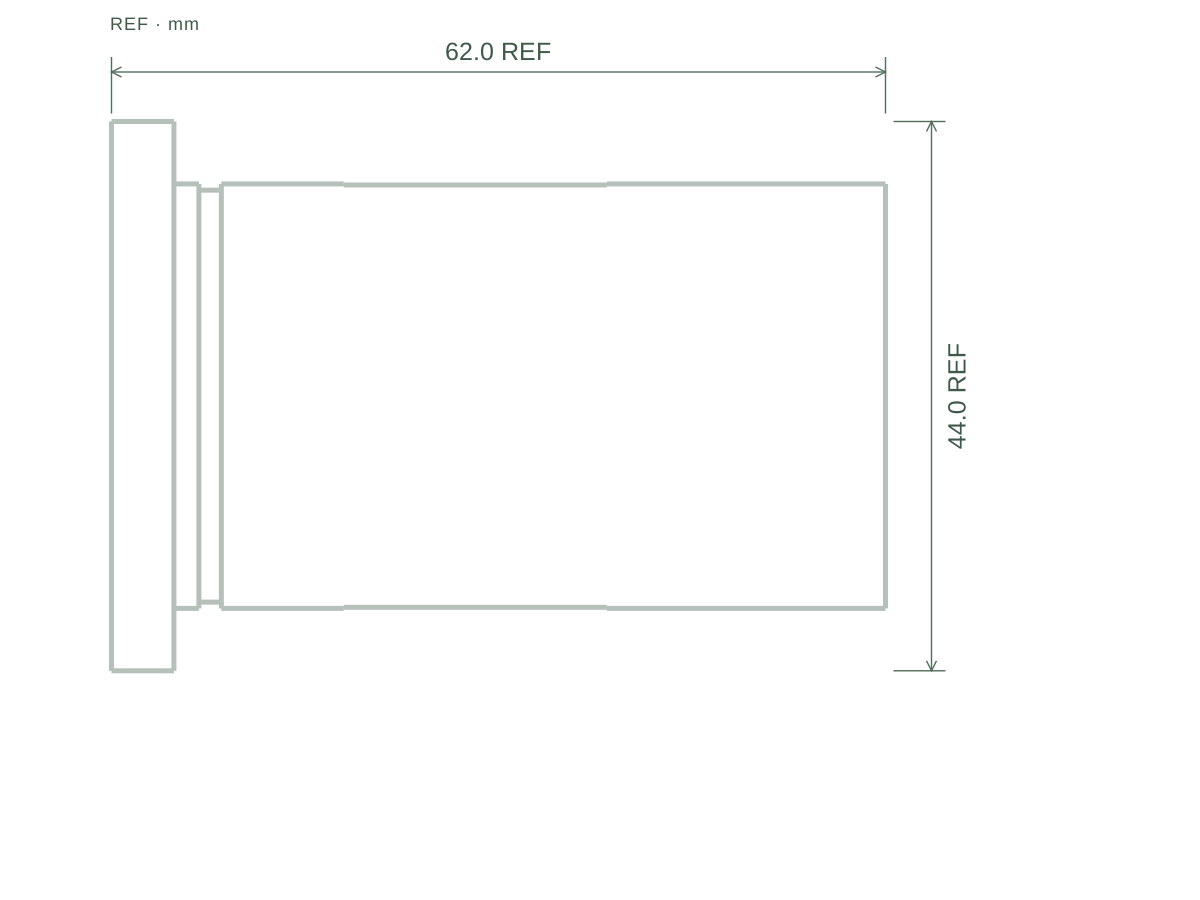

一条共同轴线,多个关键表面。
阶梯孔、定位直径和固定螺纹各有不同作用。应一并评审其基准关系、壁部支撑及最终状态。
源自生产项目。
- 部分同轴度 / 垂直度标注
- 0.02mm
- 部分孔和轴的配合等级
- H8 · g6
- 规定的镜筒 / 导杆材料
- 2A12-T6 / 304
生产项目图纸中的部分要求。配合等级对应不同特征,并非经验证的配合副。最终尺寸和几何公差均为表面处理后的要求。 这些是图纸要求,并非实测结果,也不是普遍适用的能力保证。
- 定位表面
- 明确镜片座、外径和台肩之间的配合及相互关系。
- 螺纹与退刀槽
- 评审螺纹等级、刀具可达性、边缘状态及配合件间隙。
- 成品检验
- 商定涂层余量及表面处理后需要测量的特征。
统一协调供应。
覆盖金属零件清单。
喜利来结合内部制造能力与成熟的供应网络,提供用于光通信的精密金属零件。通过一次 BOM 审查,统筹冲压光收发器壳体、光电封装零件、光接口精密零件、散热片和固定夹,并针对每个项目约定制造工艺路线及验收要求。
上方铝合金壳体模型可提供额外的接口与几何结构参考,与冲压壳体生产范围相互独立。
以 3D 查看壳体量产壳体、成形盖板及冲压卡持结构。
结合图纸版本、板材厚度、折弯、成形凸耳和配合界面审查量产零件。明确毛刺、回弹、关键尺寸和表面状态的检查要求,并以约定的检验记录支持批次放行。
上方铝合金壳体模型可提供额外的接口与几何结构参考,与冲压壳体生产范围相互独立。
以 3D 查看壳体框体、密封环、盖板、底板及引出管。
根据连接工艺确定材料、密封面和镀层体系。当封装项目包含钎焊、密封和检漏时,需约定相应职责和验收标准。
精密套筒、安装底座、法兰及前壳体。
结合配合件审查精密车削内孔、定位台肩、法兰面及小倒角。约定基准关系、材料、表面粗糙度,以及指定表面处理后的成品尺寸。
单片散热片、互锁式散热片组件、折叠式散热片组件及固定夹。
比较散热片厚度、间距、互锁或折叠结构,以及与均热底座的连接方式。结合可用空间和气流,审查固定夹的卡合、接触压力及装配操作空间。
精度应体现在装配需要之处。
选择特征,了解制造评审所需的机械要求。
接触表面及定位特征应纳入同一次评审。
先定位功能特征。
从装配定位特征入手,将孔、轴肩和安装面关联到统一的基准体系,使检验与装配关注相同的要求。
- 配合模型与基准参考
- 配合、位置及同心度要求
- 具备检验可达性的特征
薄壁、小倒角。
表面要求,逐项核验。
为每项关键特征确定加工方案与检验记录,让首件评审和后续批量交付有据可依。
薄壁
结合加强筋、装夹空间和材料去除顺序,综合评估壁高与壁厚。围绕功能基准规划支撑,并检查松夹或表面处理后可能发生变形的表面。
小倒角
标识用于装配导向或保护配合面的边缘。将规定的倒角尺寸和角度与一般去锐边要求区分开;评估小刀具的可达性,以及去毛刺或涂层可能对轮廓造成的影响。
表面粗糙度
参考图纸规定了局部 Ra 0.8 μm 的要求。将每项标注对应到其指定的接触面,并确认验收是在涂层前还是涂层后进行。粗糙度和平面度应作为独立特性分别评估。
材料与表面处理是配合的一部分。
壳体材料
结合薄壁几何形状、热接触、重量及所选工艺路线,确认规定的合金及材料状态。
车削接口
根据配合系统要求选择套筒及定位件材料。综合评审配合、磨损、表面处理及异种材料接触。
表面处理
明确涂层厚度、遮蔽、接地触点及可见区域。不能让外观标注替代功能性表面处理规范。
CNC 铣削用于型腔、接触面及安装特征;车削用于孔、套筒及轴肩。若拟采用铸件或冲压毛坯,应在放行前确认工装、二次加工及合作方责任。
了解我们的加工能力衔接各道工艺。
保持接口受控。
模块制造商、笼架供应商和热管理集成商可能分别拥有同一装配件中的不同图纸。将工作合并为一份询价前,应明确采购边界及配合零件的负责方。
材料与毛坯
合金、材料状态、坯料或铸造路线。确认工装所有权,以及哪些表面需保留加工余量。
机加工与成形
加工功能基准,控制成形接触几何。约定工序间交接尺寸。
表面处理与检验
规定涂层、遮蔽及边缘状态。按图纸所需成品状态检验关键配合。
配合验证与量产放行
检查约定的配合样品。记录图纸版本、检验结果及仍需进行的总成级测试。
喜利来以精密加工及尺寸检验为核心。铸造、冲压、深拉、弹簧成形和专业表面处理由喜利来与合作方针对具体项目评估。热性能、EMI 及光学性能需另行约定总成验证。
了解我们的制造网络让设备与检测方法
对应每项关键特征。
我们的设备记录涵盖五轴加工设备、坐标与影像测量设备以及表面粗糙度仪器。零件几何形状和验收方法决定了检验计划中应使用哪些设备。
- 五轴加工 · 可达性与装夹
- 评估倾斜面、刀具可达性和基准转换。多面加工的可达性可减少重新定位次数;薄壁支撑和切削顺序仍需单独评估。
- 影像测量 · 细小边缘
- 根据规定的倒角或轮廓选择观察视角和分辨率。显微观察有助于检查毛刺和表面损伤;目视检查不能替代尺寸测量。
- 三坐标测量 · 基准与形状
- 针对定位面、孔位和局部平面度,合理安排测头可达性和零件支撑。应商定检验时薄壁部位的支撑方式。
- 粗糙度仪 · 表面轮廓
- 确认测头在指定表面的可达性、测量方向和评定设置。对于狭窄的接触台面,应在承诺测量结果前商定合适的方法。
工厂视频展示加工和检验的实际情况。针对您的零件,应在首件评审时商定所用仪器、校准状态、标识的检验特征和所需记录。
在制造零件
之前。

这两个3D零件是完整的光模块吗?
它们分别是壳体主体和壳体盖板。所提供的图纸标识的是机械零部件,而非完整的光收发模块。仅凭这些零件,无法确定光模块速率、光学性能或其是否符合特定封装规格。
为什么壳体主体和盖板的平面度要求不同?
两张图纸控制的表面不同:壳体主体标注了局部0.05 mm平面度要求,盖板标注了0.10 mm平面度要求。测量区域、支撑条件和检验方法应分别与各自图纸对应。局部公差不应应用于所有表面,也不应宣称为通用加工能力。
应如何评审铜镍镀层体系?
这些图纸规定铜底层厚度为12–25微米,镍面层厚度为3.5–8微米。应与表面处理供应商共同评审镀层厚度和分布,尤其关注小螺纹、螺钉座和配合面周围。确认表面处理后哪些尺寸需要验收,以及需要提供哪些记录。
图纸上的可靠性要求是否意味着测试已经通过?
不是。规定的测试时长、能力指数或限用物质要求属于验收依据。符合性证据需要包括商定的测试方法、可追溯样品,以及针对相关版本和工艺路线的实际报告。
每个光模块都需要独立散热器吗?
不一定。冷却方式取决于模块功率、封装、气流及主机设计。标准 OSFP 集成散热器;OSFP-RHS 需要独立的骑跨式散热器。应确认适用的机械规范和热接触设计,包括是否需要界面材料。
能否仅凭模块外形规格名称开展工作?
外形规格名称有助于说明背景,但不能替代受控机械图纸。请提供配合几何形状、关键尺寸、表面处理及适用规范版本。
你们制造完整的光模块吗?
本页介绍精密金属五金件。电子装配、光学对准与光模块验证属于独立范围,须明确约定。
应如何规定导热及导电接触区域?
在图纸上标注功能接触区域、表面处理及遮蔽要求。提供配合总成资料,并明确尺寸要求和验收是在涂层处理前还是处理后适用。
如何在不改变薄壁形状的情况下进行检验?
测量前应商定支撑和装夹条件。根据被检特征及其刚度选择接触式或非接触式方法;确认哪些尺寸必须在松夹或表面处理后验收。检验记录应注明相应条件。
去锐边与规定的倒角相同吗?
不同。一般去锐边旨在去除尖锐边缘;标注尺寸的倒角具有明确的尺寸或角度。应标识受控边缘并确定检验视角,同时评估去毛刺和涂层是否可能改变验收轮廓。
如何验证狭窄接触面的粗糙度?
首先确认指定表面是否具备足够的测量空间和测量长度,以满足约定的方法。记录参数、单位、方向、评定设置和检验阶段。如果触针无法触及该表面,应与设计责任方商定替代方法;仅凭外观无法确定 Ra 值。
采购团队在
量产放行前需要什么。
对于中国及海外项目,有价值的依据应关联零件版本与工艺路线。样品外观、机床数量及笼统的公差能力声明不能证明重复性。
图纸评审与报价
识别质量关键特征、基准方案、检验可达性及成品状态尺寸。将一次性工装夹具费用与每件零件的经常性成本区分,并说明材料、表面处理及包装方面的假设。
评审记录标注图纸、未解决技术问题、拟议工艺路线及约定验收计划。
首件与装配试验
处理后测量约定特征。使用客户批准的配合件检查盖板闭合、插入笼架的情况、锁扣行程及接触面。改变几何形状或工艺前,先记录差异。
样品证据关联版本的尺寸报告、约定材料/处理记录,以及装配试验客户反馈。
试产与重复订单
确认预定工艺路线,并按约定的抽样计划检查波动。若要求过程能力指数,应先约定测量系统及数据量。控制毛坯来源、工装及表面处理的变更。
放行依据批准样品、约定控制计划、批次标识及有记录的变更通知流程。
项目专属要求可能包括RoHS / REACH声明、材料追溯、清洁度限值及包装控制。报价时确认所需文件与测试方法;这不意味着每个拟议零件均已获相关认证。
- 封装与配合零件
- 外形规格及版本、笼架或连接器型号、禁布区域、装配基准,以及可提供的配合样件。
- 触点与运动零件
- 导热及接地区域、涂层排除区、锁扣行程、所需操作力及约定循环测试方法。
- 验收与责任归属
- 成品公差、检验记录、样品数量,以及热性能、EMI与光学对准的验证责任方。
明确所需部件位于连接的哪一侧。
模块壳体、主机侧笼架及散热器是不同的零部件。规定材料或工艺路线前,应明确所需部件及接口版本。
准备光模块壳体询价模块壳体与主机侧笼架是否相同?
不相同。壳体包覆模块;笼架在主机侧定位模块,并可能包含独立的保持、屏蔽及散热结构。说明采购的是哪一项,并提供适用的配合图纸。
应如何规定可插拔模块接口?
提供外形规格、适用机械规范及版本、配合空间、锁扣间隙及热接触要求。仅外形规格名称不能定义每个特征或证明符合性。
金属壳体能证明光学或EMI性能吗?
不能。壳体几何及接触面支撑装配,但光学、电气、EMI 及热性能需要相关系统验证。将零部件检验与这些测试区分开。
一份 BOM。
约定的交付范围。
请提供零件图纸及受版本控制的物料清单。注明每套中各零件的数量、要求的成品状态,以及由其他制造商供应的配合件。
我们将在审核资料后确认制造范围并报价。
准备多零件询价创建可编辑的项目草稿。保存草稿不会提交询价。
- 零件管控
- 零件编号、图纸版本、材料、表面处理及每套数量。注明哪些零件需要一同交付。
- 接口控制
- 配合特征、基准关系、装配顺序及成品状态尺寸。请附上相关接口图纸。
- 交付范围
- 单独零件、按数量配套的套件或约定的机械预装配。明确包含的工序及由谁验收装配结果。
- 放行记录
- 约定的尺寸检验、材料及表面处理记录、零件标识和可追溯性。请在报价前确认任何专项测试要求。
明确的起点
评审零件,明确工艺路线。
提供设计意图、关键特征与所需范围。确认工艺路线与报价前,我们将评审相关细节。