
Chi tiết kim loại mô-đun quang
Gia công kim loại chính xác.Dành cho chuỗi cung ứng thiết bị quang.
Vỏ, nắp và chi tiết định vị cho các chương trình mô-đun quang. Gia công CNC và các quy trình do đối tác thực hiện được xây dựng theo yêu cầu lắp ghép của cụm sản phẩm.
Trao đổi về chi tiết của bạnMỗi bên mua có trách nhiệm khác nhau đối với linh kiện.
Chúng tôi tập trung vào chuỗi cung ứng cơ khí cho bộ thu phát quang. Câu hỏi thương mại đầu tiên là ai quản lý bản vẽ linh kiện và ai phê duyệt giao diện lắp ghép. Điều đó quyết định báo giá, hồ sơ mẫu và quy trình xác nhận.
Nhà sản xuất mô-đun quang
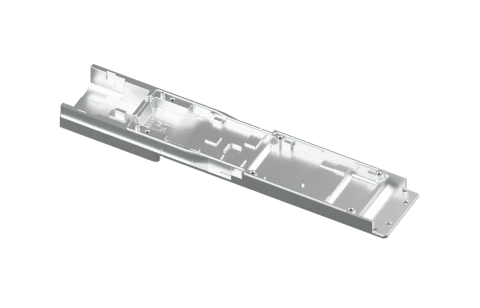
Thân vỏ, nắp, chi tiết định vị và cơ cấu nhả. Đánh giá các mặt tựa bên trong, giá đỡ bo mạch, khả năng đóng nắp và kích thước bao của cụm hoàn chỉnh.
Nhà cung cấp lồng & đầu nối
Tấm chắn tạo hình, tiếp điểm nối đất và chi tiết giữ. Đánh giá vật liệu lò xo, hướng ba via, hình học tiếp xúc và khả năng tương thích với mô-đun lắp ghép.
Đơn vị tích hợp hệ thống và giải pháp nhiệt
Đế tiếp xúc nhiệt, giá đỡ và chi tiết lắp đặt. Đánh giá chuỗi kích thước từ mô-đun đến thiết bị chủ, tải trước, khoảng thông thoáng cho luồng khí và bên phê duyệt hiệu năng nhiệt.
Tăng trưởng mạng quang
tác động đến chuỗi cung ứng kim loại như thế nào.
Tốc độ liên kết cao hơn tạo ra các chương trình kỹ thuật, nhưng không tự động làm tăng giá trị của mọi chi tiết kim loại. Cơ hội có thể khai thác phụ thuộc vào kết cấu cụm, phương án làm mát, quyết định tự sản xuất hay mua ngoài của khách hàng và chi phí xác nhận một nguồn cung khác.
Mô-đun cắm rút 800G và 1.6T
OSFP hỗ trợ cả hai tốc độ. Việc nâng băng thông có thể giữ nguyên kích thước bao bên ngoài nhưng thay đổi các mặt tựa bên trong, hình học tiếp xúc nhiệt hoặc khoảng hở lắp ráp. Vì vậy, tên kiểu dáng chỉ là điểm khởi đầu để đánh giá, không phải bản vẽ sản xuất.
Cơ hội tham gia: vỏ cho giai đoạn phát triển, nắp được điều chỉnh và chi tiết định vị theo bản vẽ. So sánh việc làm mẫu bằng CNC với quy trình sử dụng phôi cho sản xuất khi hình học và nhu cầu đã ổn định.
Làm mát mô-đun và chi tiết phía thiết bị chủ
Bộ tản nhiệt tích hợp và bộ tản nhiệt đặt tỳ tạo ra các giao diện khác nhau trên mô-đun và thiết bị chủ. Thân mô-đun, lồng và bộ tản nhiệt có thể do các tổ chức khác nhau mua; tiếp xúc nhiệt phụ thuộc vào toàn bộ kết cấu sau lắp ráp.
Cơ hội tham gia: bề mặt tiếp xúc, đế phân tán nhiệt và chi tiết lắp đặt. Thống nhất các chi tiết lắp ghép và tải tiếp xúc trước khi quy định tiêu chí nghiệm thu độ phẳng hoặc chiều cao hoàn thiện.
Chương trình nguồn cung thứ hai và giảm chi phí
Bản vẽ hiện có vẫn có thể chứa giả định quy trình của nhà cung cấp hiện tại. Thay hợp kim, phôi, đồ gá hoặc xử lý bề mặt có thể thay đổi biến dạng, độ bồi lớp phủ và độ khớp.
Cơ hội tham gia: so sánh có kiểm soát các mẫu, kích thước hoàn thiện và rủi ro quy trình. Đánh giá giảm chi phí cần tính đến khuôn dụng cụ, nguyên công thứ cấp, tỷ lệ đạt và kiểm tra, thay vì chỉ giá gia công.
Đóng gói CPO và laser ngoài
Quang học đồng đóng gói thay đổi vị trí của các chức năng quang trong hệ thống. OIF công bố các thỏa thuận riêng cho mô-đun đồng đóng gói và mô-đun laser ngoài cắm rút. Đây là những chương trình đóng gói riêng biệt, không phải phần mở rộng trực tiếp của vỏ bộ thu phát thông thường.
Phạm vi phát triển: giá đỡ, nắp và giao diện nhiệt do khách hàng xác định. Đánh giá các vùng cần chừa trống cho hệ quang, giới hạn nhiễm bẩn và trách nhiệm lắp ráp trước khi cam kết về chi tiết hoặc khuôn dụng cụ.
Từ yêu cầu quang học đến linh kiện kim loại chính xác.
Vì sao chúng tôi phát triển
hoạt động trong chuỗi cung ứng này.
Điểm khởi đầu của chúng tôi là gia công kim loại chính xác: các bề mặt chuẩn gia công, tiết diện mỏng, đặc điểm tiện nhỏ và kích thước phải giữ chính xác sau hoàn thiện. Các chi tiết kim loại của mô-đun quang kết hợp những yêu cầu này trong một cụm nhỏ gọn, nơi thay đổi nhỏ có thể ảnh hưởng đến độ khớp, tiếp xúc hoặc khả năng bảo trì.
Chúng tôi hướng công việc vào vỏ, nắp, chi tiết tiếp xúc nhiệt và chi tiết định vị có thể được đánh giá theo bản vẽ được kiểm soát. Mục tiêu là kết nối gia công với các quy trình tạo phôi, tạo hình và hoàn thiện cần thiết, đồng thời đảm bảo truy xuất được trách nhiệm của từng nhà cung cấp.
Năng lực gia công CNC Chi tiết tiện nhỏ Giao diện thiết bị kiểm tra- Phạm vi sản xuất trực tiếp
- Phay CNC, tiện và kiểm tra kích thước, tùy theo kết quả đánh giá kích thước chi tiết, vật liệu, hình học và yêu cầu nghiệm thu. Năng lực gia công hiện có là điểm khởi đầu; bản thân năng lực đó không đồng nghĩa với việc đã được xác nhận cho chương trình sản phẩm quang.
- Phạm vi đối tác hỗ trợ
- Phôi đúc, vỏ dập hoặc vuốt, tiếp điểm lò xo tạo hình và xử lý bề mặt chuyên biệt. Quy trình, nhà cung cấp, khuôn dụng cụ và việc bàn giao cho công đoạn kiểm tra được xác nhận theo từng dự án.
- Phạm vi khách hàng / chủ hệ thống
- Thiết kế quang, điện tử, căn chỉnh chủ động và phê duyệt các yêu cầu về nhiệt, EMI và độ tin cậy ở cấp mô-đun. Nghiệm thu chi tiết kim loại là việc riêng biệt với xác nhận bộ thu phát.
Chi tiết kim loại chính xác Cho truyền thông quang
Hình học. Giao diện. Một BOM.
Mở và đóng cặp thân vỏ và nắp của dự án sản xuất để xem hình học. Xem xét yêu cầu kiểm tra sau khi siết chặt trên bản vẽ cùng với các đặc tính lắp ghép và yêu cầu bề mặt hoàn thiện của từng chi tiết.
So sánh các chi tiết đầu tiếp nhận quang và các dự án chi tiết kim loại đã hoàn thành, bao gồm ống lót chính xác, đế đuôi và chi tiết kim loại cho đóng gói quang, trong cùng một lần xem xét BOM.

Kéo để xoay · Cuộn hoặc chụm để thu phóng
Hình học CAD từ dự án sản xuất. Chỉ hiển thị thân vỏ và nắp; không hiển thị chi tiết bắt chặt và các bộ phận bên trong.
Hai chi tiết sản xuất.
Một mối lắp ghép được xác định trên bản vẽ
XILILAI đã sản xuất hàng loạt cặp thân vỏ và nắp này. Khám phá hình học của các chi tiết được cung cấp, sau đó xem xét các kích thước quan trọng khi ghép hai chi tiết với nhau.
- Vật liệu chỉ định
- AL6063
- Hệ mạ
- Đồng + niken
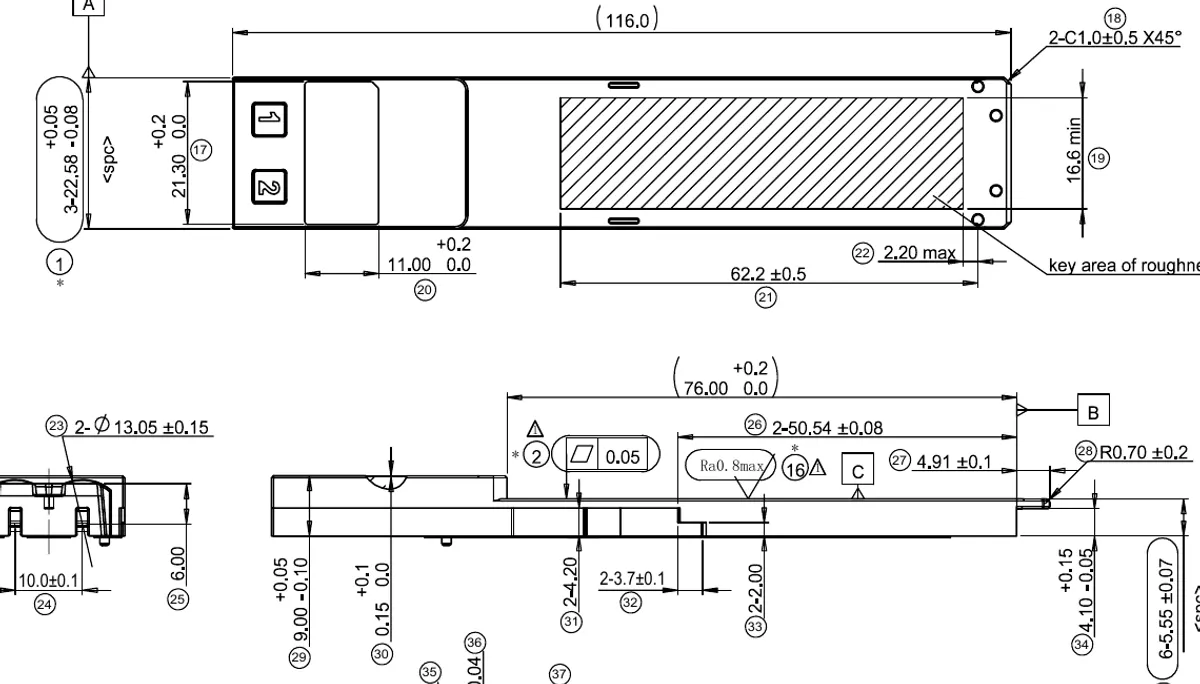
Đo cặp chi tiết sau khi bắt chặt.
Bản vẽ yêu cầu kiểm tra cụm tại phía trước, giữa và phía sau khi chi tiết ghép đã được bắt chặt. Chỉ có báo cáo riêng cho từng chi tiết là chưa đủ để hoàn thành kiểm tra này.
- Chiều dày sau lắp ráp
- 9.45 ± 0.10 mm
- Chiều rộng sau lắp ráp
- 22.58 ± 0.08 mm
Áp dụng đúng yêu cầu cho từng bề mặt.
Độ phẳng thân vỏ: 0.05 mm. Độ phẳng nắp: 0.10 mm. Cả hai đều có Ra 0.8 μm các khu vực được chỉ định và các điểm đo chiều dày lớp mạ được xác định.
Các giá trị là yêu cầu của cặp bản vẽ này, không phải kết quả đo lô hàng hay dung sai gia công chung. Chuyển động CAD thể hiện sự căn chỉnh chi tiết, không phải phép thử bắt chặt hay hiệu suất quang.
Xem dự án thân vỏ và nắp →Đọc nghiên cứu về dung sai mạ và lắp ráp →Lớp phủ hoàn thiện cần được xem xét trong đánh giá kích thước.
Cả hai bản vẽ đều quy định lớp đồng nền có độ dày 12–25 μm và lớp niken bên trên có độ dày 3.5–8 μm. Đánh giá hệ lớp phủ cùng nhà cung cấp xử lý bề mặt, đồng thời xem xét các chi tiết bắt vít, vùng tiếp xúc và khe hở lắp ghép.
Chuẩn bị đầy đủ hồ sơ nghiệm thu.
Cung cấp phiên bản của cả hai chi tiết, trạng thái vật liệu, các kích thước quan trọng được đánh dấu, yêu cầu bề mặt và cụm lắp ghép tương ứng. Thống nhất phương pháp kiểm tra, hồ sơ lớp phủ và việc phê duyệt mẫu trước khi sản xuất.
Chuẩn bị yêu cầu báo giá vỏ quang →Ứng dụng của chi tiết kim loại đầu tiếp nhận quang.
Tại cổng quang, đầu tiếp nhận quang tạo giao diện cơ khí giữa đầu nối sợi quang và cụm quang học. Vỏ và đế kim loại định vị và giữ các chi tiết liên quan; thiết kế đầu tiếp nhận quang hoàn chỉnh quyết định cách bố trí đoạn sợi quang ngắn, ống lót và các phần tử quang học khác.
Đối với cụm RX, hãy xem xét giao diện đầu tiếp nhận quang cùng với đường quang thu. Các chi tiết kim loại riêng lẻ không xác lập được căn chỉnh quang học, suy hao chèn hay hiệu năng bộ thu.
Tài liệu tham khảo ứng dụng: Đầu tiếp nhận quang Orbray · Cụm đoạn sợi quang ngắn General Optics.
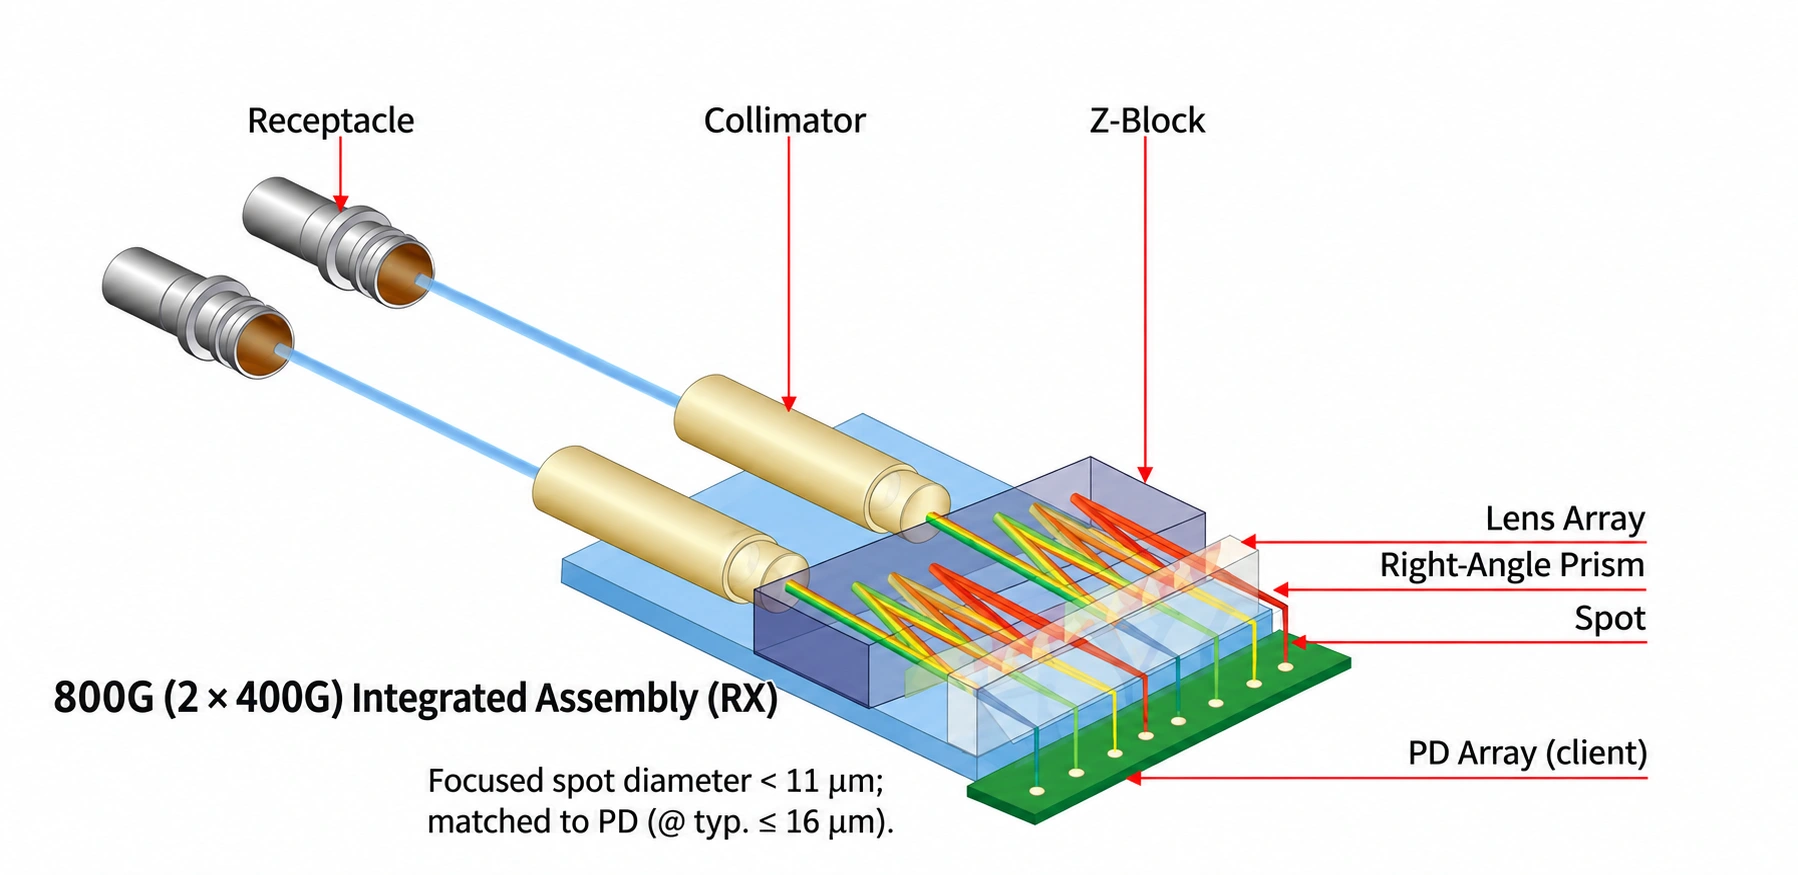
Bản vẽ lại bằng tiếng Anh từ hình minh họa tham khảo HYC được cung cấp. Các giá trị quang học thuộc tài liệu tham khảo đó, không phải kết quả thử nghiệm của XILILAI. Xem sơ đồ kích thước đầy đủ ↗
Kiểm tra bằng chứng. Chuẩn bị yêu cầu.
Đây là yêu cầu bản vẽ của chi tiết tham khảo, không phải kết quả đo hoặc cam kết dung sai toàn nhà máy.
- Vật liệu quy định: 6063Chuẩn bị yêu cầu báo giá có thể sửa →
- Độ phẳng cục bộ: 0.05 mmChuẩn bị yêu cầu báo giá có thể sửa →
- Lớp đồng lót: 12–25 μmChuẩn bị yêu cầu báo giá có thể sửa →
- Lớp niken ngoài: 3.5–8 μmChuẩn bị yêu cầu báo giá có thể sửa →
Chỉ áp dụng cho chi tiết và đặc tính được dẫn. Xác nhận phiên bản bản vẽ và phương pháp nghiệm thu. Phiên bản bản vẽ: chưa cung cấp Kết quả đo: chưa cung cấp
Nguồn công khai →- Rà soát gia công nội bộ
- Phay CNC, tiện và kiểm tra kích thước được rà soát theo chi tiết thực tế.
- Phạm vi đối tác cần thống nhất
- Xác nhận trách nhiệm tạo hình, hàn, xử lý bề mặt và thử nghiệm chuyên biệt theo dự án.
- Khách hàng / chủ hệ thống
- Xác nhận quy định áp dụng cho mô-đun và bên chịu trách nhiệm kiểm chứng độ lắp khít, đặc tính nhiệt và hiệu năng quang học của cụm lắp ráp.
Thông tin cần xác nhận
- Phiên bản bản vẽ và mô hình có kiểm soátBắt buộc
- Vật liệu, trạng thái và số lượngBắt buộc
- Phương pháp kiểm tra, hồ sơ và phê duyệt mẫuKhuyến nghị
- Phiên bản riêng thân / nắp và kết cấu bắt vítBắt buộc
- Vùng tiếp xúc quan trọng và khe hở lắp ghépBắt buộc
- Độ dày lớp phủ, che chắn và kiểm tra sau mạBắt buộc
- Làm sạch và đóng góiBắt buộc
- Quy định / phiên bản mô-đun và bên xác nhận hệ thốngCần xác nhận
Chưa cung cấp; cần xác nhận cho dự án này.
Chuẩn bị yêu cầu báo giá có thể sửa →Vỏ chỉ là
một phần của cụm.
Cơ hội trải rộng từ thân vỏ gia công đến tiếp điểm tạo hình và các chi tiết lắp ghép nhỏ. Mỗi hạng mục cần bản vẽ, quy trình sản xuất và tiêu chí nghiệm thu riêng.
Đây là các nhóm linh kiện để xem xét theo từng dự án. Khuôn dụng cụ, công đoạn chuyên môn và phạm vi lắp ráp được xác nhận trước khi báo giá.

Vỏ và nắp
Các mặt tựa bên trong định vị bo mạch và các cụm quang nhỏ. Mối ghép nắp, khoảng hở với lồng và bề mặt tiếp xúc nhiệt phải được xác định theo cùng hệ chuẩn.
Gia công CNC từ phôi đặc để phát triển; dùng phôi đúc với gia công thứ cấp khi hình học và sản lượng đủ cơ sở đầu tư khuôn.
Tiếp điểm che chắn và nối đất
Tiếp điểm lò xo tạo hình nối các giao diện kim loại. Hướng ba via, chiều cao tự do, độ võng và xử lý bề mặt quy định ảnh hưởng tiếp xúc sau lắp.
Dập và tạo hình chính xác; trạng thái vật liệu và phương pháp hoàn thiện được thống nhất với nhà cung cấp chuyên môn.
Phụ kiện giữ & nhả
Các chi tiết kéo, con trượt và bộ phận hồi vị cần có hành trình và khoảng hở xác định. Kiểm tra kích thước không chứng minh được lực nhả hoặc tuổi thọ theo chu kỳ.
Các chi tiết nhỏ được gia công hoặc tạo hình, với mẫu được thử lắp và thử chức năng trên cụm lắp ghép của khách hàng.
Khung quanh cổng & chi tiết định vị
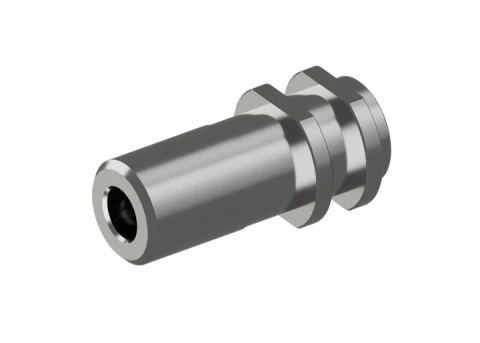
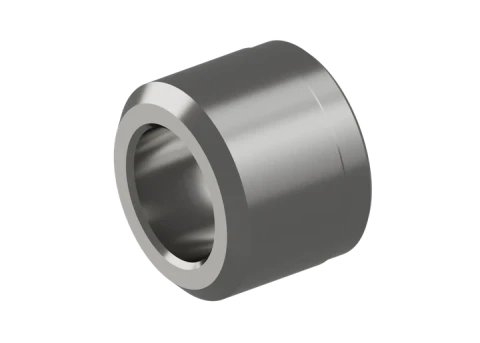
Ống bọc chắn thành mỏng và ống lót định vị chính xác có chức năng khác nhau. Hãy xác định mục đích che chắn, dẫn hướng hay định vị quang học trước khi chọn quy trình.
Dập vuốt sâu hoặc dập cho vỏ mỏng phù hợp; tiện cho lỗ và vai xác định trên bản vẽ.
Độ chính xác theo trục quang học.
Không chỉ có vỏ bộ thu phát: còn có ống kính kim loại và các chi tiết dẫn hướng cho cụm định vị quang học. Tìm hiểu các bề mặt lắp ghép cần được xem xét riêng về gia công.
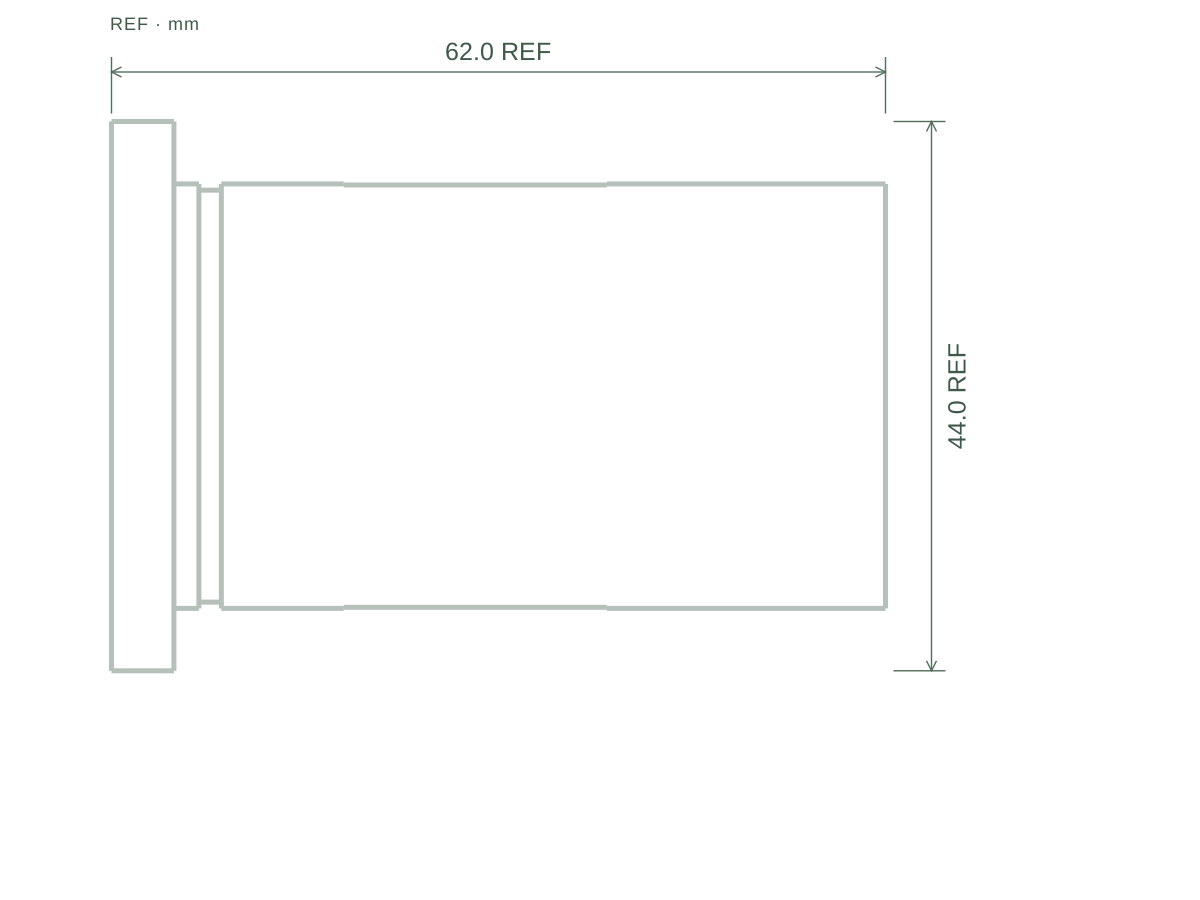

Một trục chung. Nhiều bề mặt quan trọng.
Lỗ bậc, đường kính định vị và ren giữ có chức năng khác nhau. Cần xem xét đồng thời mối quan hệ với chuẩn, khả năng đỡ của thành và trạng thái sau hoàn thiện.
Từ các dự án sản xuất.
- Các chỉ dẫn độ đồng trục / độ vuông góc được chọn
- 0.02mm
- Các cấp lắp ghép lỗ và trục được chọn
- H8 · g6
- Vật liệu quy định cho ống kính / thanh dẫn hướng
- 2A12-T6 / 304
Các yêu cầu được chọn từ bản vẽ dự án sản xuất. Các cấp lắp ghép thuộc những đặc điểm khác nhau, không phải một cặp lắp ghép đã được xác minh. Kích thước và dung sai hình học cuối cùng được quy định sau xử lý. Đây là các yêu cầu trên bản vẽ, không phải kết quả đo hay cam kết năng lực áp dụng chung.
- Bề mặt định vị
- Xác định kiểu lắp và mối quan hệ giữa bệ lắp thấu kính, đường kính ngoài và vai định vị.
- Ren và rãnh thoát dao
- Xem xét cấp ren, khả năng tiếp cận của dao, tình trạng cạnh và khe hở cho chi tiết đối tiếp.
- Kiểm tra sau hoàn thiện
- Thống nhất lượng bù cho lớp phủ và các đặc điểm cần đo sau xử lý bề mặt.
Một đầu mối điều phối cung ứng.
Cho toàn bộ danh mục chi tiết kim loại.
XILILAI kết hợp năng lực sản xuất nội bộ với mạng lưới cung ứng đã được thiết lập cho các linh kiện kim loại chính xác dùng trong truyền thông quang. Điều phối vỏ dập cho bộ thu phát, chi tiết đóng gói quang điện, chi tiết đầu nối quang chính xác, cánh tản nhiệt và kẹp giữ thông qua một lần đánh giá BOM, với phương pháp sản xuất và yêu cầu nghiệm thu được thống nhất cho từng hạng mục.
Các mô hình vỏ nhôm bên trên cung cấp thêm tài liệu tham khảo về bề mặt ghép nối và hình học. Chúng tách biệt với phạm vi sản xuất vỏ dập.
Khám phá vỏ 3DVỏ sản xuất, nắp tạo hình và các chi tiết giữ được dập.
Xem xét các chi tiết sản xuất cùng với phiên bản bản vẽ, chiều dày tấm, các đường uốn, tai tạo hình và bề mặt ghép nối. Xác định các bước kiểm tra ba via, độ đàn hồi trở lại, kích thước quan trọng và tình trạng bề mặt; hồ sơ kiểm tra đã thống nhất hỗ trợ việc xuất lô.
Các mô hình vỏ nhôm bên trên cung cấp thêm tài liệu tham khảo về bề mặt ghép nối và hình học. Chúng tách biệt với phạm vi sản xuất vỏ dập.
Khám phá vỏ 3DKhung, vòng làm kín, nắp, tấm đế và ống xuyên vỏ.
Lựa chọn vật liệu, bề mặt làm kín và hệ mạ phù hợp với phương pháp liên kết. Thống nhất trách nhiệm và tiêu chí chấp nhận cho hàn vảy, làm kín và kiểm tra rò rỉ khi các công đoạn này nằm trong gói công việc.
Ống lót chính xác, đế lắp, mặt bích và vỏ trước.
Xem xét các lỗ tiện chính xác, vai định vị, mặt bích và mép vát nhỏ cùng với các chi tiết ghép nối. Thống nhất quan hệ giữa các chuẩn, vật liệu, độ nhám bề mặt và kích thước hoàn thiện sau mọi công đoạn xử lý bề mặt được chỉ định.
Cánh rời, cụm cánh cài liên kết, cụm cánh gấp và kẹp giữ.
So sánh chiều dày, bước cánh, kết cấu cài liên kết hoặc gấp và cách gắn vào đế tản nhiệt. Xem xét độ ăn khớp của kẹp, áp lực tiếp xúc và khả năng tiếp cận khi lắp ráp cùng với không gian lắp đặt và luồng khí hiện có.
Độ chính xác tập trung vào những vị trí cụm lắp cần.
Chọn một đặc điểm để tìm hiểu các yêu cầu cơ khí giúp quá trình đánh giá sản xuất được rõ ràng.
Các bề mặt tiếp xúc và đặc điểm định vị cần được đánh giá cùng nhau.
Xác định vị trí các đặc điểm chức năng trước.
Bắt đầu với các đặc điểm định vị cụm lắp. Liên hệ lỗ, vai và mặt lắp với một hệ chuẩn nhất quán để việc kiểm tra đánh giá đúng những yêu cầu của quá trình lắp ráp.
- Mô hình ghép và chuẩn tham chiếu
- Yêu cầu lắp ghép, vị trí và độ đồng tâm
- Đặc điểm có thể tiếp cận để kiểm tra
Thành mỏng. Cạnh nhỏ.
Các bề mặt cần đo.
Liên kết từng đặc điểm quan trọng với quyết định gia công và hồ sơ kiểm tra. Đây là các điểm cần xem xét cho chi tiết của bạn, từ mẫu đầu tiên đến các đơn hàng lặp lại.
Thành mỏng
Xem xét chiều cao và độ dày thành cùng với các gân, khả năng tiếp cận để kẹp và trình tự bóc tách vật liệu. Lập phương án đỡ theo các chuẩn chức năng, sau đó kiểm tra những bề mặt có thể dịch chuyển sau khi tháo kẹp hoặc gia công hoàn thiện.
Những nội dung cần xác minh
Ghi lại độ dày thành và độ phẳng cục bộ, đồng thời xác định điều kiện đỡ khi kiểm tra.
Xem xét hình học thành mỏngCác mép vát nhỏ
Đánh dấu các cạnh dẫn hướng lắp ráp hoặc bảo vệ bề mặt tiếp xúc. Phân biệt kích thước và góc vát được chỉ định với việc phá cạnh thông thường; xem xét khả năng tiếp cận của dụng cụ nhỏ và tác động của việc tẩy ba via hoặc phủ lên biên dạng.
Những nội dung cần xác minh
Sử dụng hướng quan sát phù hợp để kiểm tra kích thước và góc; kiểm tra riêng ba via và hư hại cạnh.
Xác định yêu cầu đối với cạnhĐộ nhám bề mặt
Các bản vẽ tham chiếu quy định yêu cầu Ra 0.8 μm tại một số vị trí. Liên kết từng chỉ dẫn với bề mặt tiếp xúc được đánh dấu và xác nhận việc nghiệm thu áp dụng trước hay sau khi phủ. Xem xét độ nhám và độ phẳng như hai đặc tính riêng biệt.
Những nội dung cần xác minh
Ghi rõ vị trí đo, hướng đo, các thông số đánh giá và phiên bản bản vẽ trong hồ sơ kiểm tra đã thống nhất.
Quy định phép đo bề mặtVật liệu và bề mặt góp phần quyết định độ khớp.
Vật liệu vỏ
Xác nhận hợp kim và trạng thái quy định theo hình học thành mỏng, tiếp xúc nhiệt, trọng lượng và quy trình sản xuất đã chọn.
Các bề mặt lắp ghép gia công bằng tiện
Chọn vật liệu ống lót và chi tiết định vị theo yêu cầu của hệ thống lắp ghép. Xem xét đồng thời độ khớp, độ mài mòn, chất lượng bề mặt và sự tiếp xúc giữa các vật liệu khác nhau.
Xử lý bề mặt
Xác định chiều dày lớp phủ, các vùng cần che khi xử lý, tiếp điểm nối đất và vùng nhìn thấy. Không để yêu cầu ngoại quan thay thế quy cách hoàn thiện bề mặt theo chức năng.
Phay CNC phục vụ gia công hốc, mặt tiếp xúc và các đặc điểm lắp đặt; tiện phục vụ gia công lỗ, ống lót và vai. Khi đề xuất phôi đúc hoặc phôi dập, cần xác nhận khuôn dụng cụ, gia công thứ cấp và trách nhiệm của đối tác trước khi phê duyệt.
Khám phá năng lực gia côngKết nối các quy trình.
Giữ giao diện được kiểm soát.
Nhà sản xuất mô-đun, nhà cung cấp lồng và đơn vị tích hợp giải pháp nhiệt có thể quản lý các bản vẽ khác nhau trong cùng một cụm lắp. Hãy xác định phạm vi mua hàng và bên phụ trách chi tiết lắp ghép trước khi gộp công việc vào một yêu cầu báo giá.
Vật liệu & phôi
Hợp kim, trạng thái vật liệu, phôi hoặc quy trình đúc. Xác nhận quyền sở hữu khuôn dụng cụ và các bề mặt cần giữ lượng dư gia công.
Gia công & tạo hình
Gia công các bề mặt chuẩn chức năng; kiểm soát hình học của tiếp điểm tạo hình. Thống nhất kích thước bàn giao giữa các nguyên công.
Hoàn thiện & kiểm tra
Quy định lớp phủ, vùng cần che khi xử lý và trạng thái cạnh. Kiểm tra các mối lắp trọng yếu ở trạng thái hoàn thiện theo yêu cầu của bản vẽ.
Kiểm tra lắp ghép và phê duyệt sản xuất
Kiểm tra các mẫu lắp ghép đã thống nhất. Ghi lại phiên bản bản vẽ, kết quả kiểm tra và các thử nghiệm cấp cụm còn cần thực hiện.
Vai trò của XILILAI tập trung vào gia công chính xác và kiểm tra kích thước. Các công đoạn đúc, dập, vuốt sâu, tạo hình lò xo và xử lý bề mặt chuyên biệt được đánh giá cùng đối tác theo từng dự án. Hiệu năng nhiệt, EMI và quang cần được xác nhận trên cụm lắp theo thỏa thuận riêng.
Tìm hiểu mạng lưới sản xuất của chúng tôiThiết bị phù hợp.
Cho đặc điểm cần kiểm tra.
Danh mục thiết bị của chúng tôi bao gồm thiết bị gia công năm trục, đo tọa độ và đo quang học, cùng các thiết bị đo độ nhám bề mặt. Hình học chi tiết và phương pháp nghiệm thu quyết định thiết bị nào cần được đưa vào kế hoạch kiểm tra.
- Gia công năm trục · khả năng tiếp cận và gá đặt
- Xem xét các mặt nghiêng, tầm với của dụng cụ và việc chuyển chuẩn. Khả năng tiếp cận nhiều mặt có thể giảm số lần gá lại; việc đỡ thành mỏng và trình tự cắt vẫn cần được xem xét riêng.
- Đo quang học · các cạnh nhỏ
- Chọn hướng quan sát và độ phân giải phù hợp với mép vát hoặc biên dạng được chỉ định. Kính hiển vi giúp quan sát ba via và hư hại bề mặt; kiểm tra bằng quan sát không thay thế phép đo kích thước.
- Đo tọa độ · chuẩn và hình dạng
- Xác định khả năng tiếp cận của đầu đo và phương án đỡ chi tiết phù hợp với các mặt định vị, vị trí lỗ và độ phẳng cục bộ. Thống nhất cách đỡ các phần mỏng trong quá trình kiểm tra.
- Thiết bị đo độ nhám · biên dạng bề mặt
- Xác nhận khả năng tiếp cận của đầu dò, hướng vết đo và các thiết lập đánh giá trên bề mặt được chỉ định. Đối với bề mặt tiếp xúc hẹp, hãy thống nhất phương pháp phù hợp trước khi cam kết về kết quả.
Video nhà máy cho thấy bối cảnh gia công và kiểm tra. Đối với chi tiết của bạn, hãy thống nhất thiết bị đo, tình trạng hiệu chuẩn, các đặc điểm được đánh dấu và hồ sơ cần thiết khi xem xét mẫu đầu tiên.
Trước khi chúng tôi
chế tạo chi tiết.

Hai chi tiết 3D này có phải là các mô-đun quang hoàn chỉnh không?
Đó là thân vỏ và nắp vỏ. Các bản vẽ được cung cấp xác định đây là các chi tiết cơ khí, không phải bộ thu phát hoàn chỉnh. Không thể xác định tốc độ mô-đun, hiệu năng quang học hay sự phù hợp với một chuẩn kích thước cụ thể chỉ từ các chi tiết này.
Tại sao thân và nắp có yêu cầu về độ phẳng khác nhau?
Các bản vẽ kiểm soát những bề mặt khác nhau: thân có chỉ dẫn độ phẳng cục bộ 0.05 mm, còn nắp có chỉ dẫn 0.10 mm. Cần gắn khu vực đo, điều kiện gá đỡ và phương pháp kiểm tra với từng bản vẽ tương ứng. Không nên áp dụng dung sai cục bộ cho mọi bề mặt hoặc công bố đó là năng lực gia công chung.
Cần xem xét hệ lớp mạ đồng và niken như thế nào?
Các bản vẽ này quy định lớp mạ lót đồng dày 12–25 micromet và lớp mạ phủ niken dày 3.5–8 micromet. Cần xem xét độ dày và sự phân bố lớp mạ với nhà cung cấp xử lý bề mặt, đặc biệt quanh các ren nhỏ, vị trí tựa vít và bề mặt lắp ghép. Xác nhận những kích thước nào được nghiệm thu sau xử lý bề mặt và những hồ sơ nào cần cung cấp.
Yêu cầu về độ tin cậy trên bản vẽ có nghĩa là thử nghiệm đã đạt không?
Không. Thời gian thử nghiệm, chỉ số năng lực quá trình hoặc yêu cầu về chất hạn chế là các đầu vào cho việc nghiệm thu. Bằng chứng về sự phù hợp đòi hỏi phương pháp thử đã được thống nhất, mẫu có thể truy xuất nguồn gốc và báo cáo thực tế cho phiên bản và quy trình sản xuất tương ứng.
Mọi mô-đun quang đều cần bộ tản nhiệt riêng không?
Không. Phương án làm mát phụ thuộc vào công suất mô-đun, kết cấu cụm, luồng khí và thiết kế thiết bị chủ. OSFP tiêu chuẩn tích hợp bộ tản nhiệt; OSFP-RHS cần bộ tản nhiệt đặt tỳ riêng. Cần xác nhận quy cách cơ khí áp dụng và thiết kế tiếp xúc nhiệt, bao gồm cả việc có cần vật liệu tiếp xúc trung gian hay không.
Chỉ dựa vào tên kiểu dáng mô-đun có thể thực hiện được không?
Tên kiểu dáng giúp mô tả bối cảnh nhưng không thay thế bản vẽ cơ khí được kiểm soát. Hãy cung cấp hình học lắp ghép, kích thước trọng yếu, yêu cầu bề mặt và phiên bản quy cách áp dụng.
Bạn có sản xuất bộ thu phát quang hoàn chỉnh không?
Trang này giới thiệu các chi tiết kim loại chính xác. Lắp ráp điện tử, căn chỉnh quang và xác nhận bộ thu phát là các phạm vi riêng cần được thỏa thuận rõ.
Nên quy định vùng tiếp xúc nhiệt và điện thế nào?
Đánh dấu các vùng tiếp xúc chức năng, yêu cầu hoàn thiện bề mặt và che khi xử lý trên bản vẽ. Cung cấp thông tin về cụm lắp ghép và xác định kích thước cũng như tiêu chí nghiệm thu được áp dụng trước hay sau khi phủ.
Kiểm tra thành mỏng như thế nào để không làm thay đổi hình dạng?
Thống nhất điều kiện đỡ và kẹp trước khi đo. Chọn phương pháp tiếp xúc hoặc không tiếp xúc phù hợp với đặc điểm cần đo và độ cứng của chi tiết; kiểm tra những kích thước nào phải được nghiệm thu sau khi tháo kẹp hoặc gia công hoàn thiện. Hồ sơ kiểm tra cần ghi rõ điều kiện này.
Phá cạnh có giống với mép vát được chỉ định không?
Không. Phá cạnh thông thường chỉ loại bỏ độ sắc; mép vát có ghi kích thước được xác định bằng kích thước hoặc góc. Xác định các cạnh cần kiểm soát và hướng quan sát khi kiểm tra, đồng thời xem xét liệu việc tẩy ba via và phủ có thể làm thay đổi biên dạng được nghiệm thu hay không.
Độ nhám trên bề mặt tiếp xúc hẹp được xác minh như thế nào?
Trước tiên, xác nhận bề mặt được chỉ định có đủ khả năng tiếp cận và chiều dài vết đo cho phương pháp đã thống nhất. Ghi lại thông số, đơn vị, hướng đo, các thiết lập đánh giá và công đoạn kiểm tra. Nếu đầu dò kim không tiếp cận được bề mặt, hãy thống nhất phương án thay thế với bên phụ trách thiết kế; chỉ quan sát bề ngoài không thể xác định giá trị Ra.
Những gì bộ phận tìm nguồn cung ứng
cần trước khi phê duyệt sản xuất.
Với các chương trình tại Trung Quốc và nước ngoài, bằng chứng hữu ích phải gắn với phiên bản chi tiết và quy trình sản xuất. Ngoại quan mẫu, số lượng máy và tuyên bố dung sai chung không đủ chứng minh tính lặp lại.
Xem xét bản vẽ & báo giá
Xác định các đặc điểm trọng yếu đối với chất lượng, sơ đồ chuẩn, khả năng tiếp cận để kiểm tra và kích thước ở trạng thái hoàn thiện. Tách chi phí khuôn dụng cụ và đồ gá một lần khỏi chi phí chi tiết phát sinh theo từng lần sản xuất; nêu rõ các giả định về vật liệu, hoàn thiện và đóng gói.
Hồ sơ xem xétBản vẽ chú thích, câu hỏi kỹ thuật chưa giải quyết, quy trình đề xuất và kế hoạch nghiệm thu đã thống nhất.
Mẫu đầu tiên & thử lắp ráp
Đo các đặc điểm đã thống nhất sau xử lý. Kiểm tra khả năng đóng nắp, đưa vào lồng, hành trình chốt và các bề mặt tiếp xúc bằng chi tiết lắp ghép được khách hàng phê duyệt. Ghi nhận sai lệch trước khi thay đổi hình học hoặc quy trình.
Bằng chứng mẫuBáo cáo kích thước gắn với phiên bản, hồ sơ vật liệu và hoàn thiện theo thỏa thuận, cùng phản hồi của khách hàng từ quá trình thử lắp.
Chạy thử sản xuất và các đơn hàng tiếp theo
Xác nhận quy trình sản xuất dự kiến và kiểm tra mức biến thiên theo kế hoạch lấy mẫu đã thống nhất. Nếu cần chỉ số năng lực, trước tiên phải thống nhất hệ thống đo và lượng dữ liệu. Kiểm soát các thay đổi về nguồn phôi, khuôn dụng cụ và xử lý bề mặt.
Cơ sở phê duyệtMẫu đã duyệt, kế hoạch kiểm soát thống nhất, nhận diện lô và quy trình thông báo thay đổi được lập thành văn bản.
Yêu cầu riêng của chương trình có thể bao gồm tuyên bố RoHS / REACH, khả năng truy xuất vật liệu, giới hạn độ sạch và kiểm soát đóng gói. Xác nhận các tài liệu và phương pháp thử cần thiết khi báo giá; các yêu cầu này không có nghĩa là mọi chi tiết được đề xuất đều đã được chứng nhận.
Trước mẫu đầu tiên.
Gửi thông tin về các giao diện lắp ghép cùng bản vẽ từng chi tiết.
Đọc hướng dẫn tìm nguồn cung ứng chi tiết kim loại cho thiết bị quang- Kết cấu cụm và chi tiết lắp ghép
- Kiểu dáng và phiên bản, mã lồng hoặc đầu nối, vùng cần chừa trống, chuẩn lắp ráp và mẫu lắp ghép nếu có.
- Tiếp điểm & chi tiết chuyển động
- Vùng tiếp xúc nhiệt và nối đất, vùng không phủ, hành trình chốt, lực vận hành yêu cầu và phương pháp thử chu kỳ đã thống nhất.
- Nghiệm thu và phân định trách nhiệm
- Dung sai thành phẩm, hồ sơ kiểm tra, số mẫu và bên xác nhận hiệu suất nhiệt, EMI cùng căn chỉnh quang học.
Xác định rõ phía nào của mối lắp ghép.
Vỏ mô-đun, lồng phía thiết bị chủ và bộ tản nhiệt là các linh kiện khác nhau. Nêu rõ hạng mục cần mua và phiên bản giao diện lắp ghép trước khi quy định vật liệu hoặc quy trình sản xuất.
Chuẩn bị yêu cầu báo giá vỏ mô-đun quangVỏ mô-đun có giống lồng phía thiết bị chủ không?
Không. Vỏ bao quanh mô-đun; lồng định vị mô-đun ở phía thiết bị chủ và có thể có các đặc điểm giữ, che chắn và tản nhiệt riêng. Nêu rõ hạng mục cần mua và cung cấp các bản vẽ lắp ghép áp dụng.
Nên quy định giao diện mô-đun cắm rút thế nào?
Cung cấp kiểu dáng, quy cách cơ khí và phiên bản áp dụng, kích thước bao lắp ghép, khoảng hở cho chốt và yêu cầu tiếp xúc nhiệt. Chỉ tên kiểu dáng không xác định mọi đặc điểm hay chứng minh sự phù hợp.
Vỏ kim loại có đảm bảo hiệu năng quang hoặc EMI không?
Không. Hình học vỏ và các bề mặt tiếp xúc hỗ trợ cụm lắp, nhưng hiệu năng quang, điện, EMI và nhiệt cần được xác nhận ở cấp hệ thống. Cần phân biệt việc kiểm tra linh kiện với các phép thử này.
Một BOM.
Phạm vi cung cấp được thống nhất.
Chia sẻ bản vẽ các chi tiết cùng với BOM được kiểm soát phiên bản. Xác định số lượng từng chi tiết trong mỗi bộ, trạng thái hoàn thiện yêu cầu và mọi chi tiết lắp ghép do nhà sản xuất khác cung cấp.
Chúng tôi sẽ xem xét bộ tài liệu trước khi xác nhận phạm vi gia công và báo giá.
Chuẩn bị yêu cầu báo giá nhiều chi tiếtTạo bản nháp dự án có thể chỉnh sửa. Việc lưu bản nháp không gửi yêu cầu báo giá.
- Kiểm soát chi tiết
- Mã chi tiết, phiên bản bản vẽ, vật liệu, hoàn thiện bề mặt và số lượng mỗi bộ. Xác định các hạng mục cần được giao cùng nhau.
- Kiểm soát giao diện
- Các đặc điểm lắp ghép, quan hệ chuẩn, trình tự lắp ráp và kích thước ở trạng thái hoàn thiện. Cung cấp các bản vẽ giao diện liên quan.
- Phạm vi bàn giao
- Chi tiết riêng lẻ, bộ chi tiết có số lượng tương ứng hoặc lắp ráp cơ khí sơ bộ theo thỏa thuận. Xác định các công đoạn được bao gồm và bên nghiệm thu sản phẩm đã lắp ráp.
- Hồ sơ bàn giao
- Hồ sơ kiểm tra kích thước, vật liệu và hoàn thiện bề mặt theo thỏa thuận; nhận dạng và truy xuất nguồn gốc chi tiết. Xác nhận mọi thử nghiệm chuyên biệt trước khi báo giá.
KHỞI ĐẦU RÕ RÀNG
Đánh giá chi tiết. Xác định quy trình sản xuất.
Chia sẻ ý đồ thiết kế, các đặc điểm trọng yếu và phạm vi bạn cần. Chúng tôi sẽ xem xét chi tiết trước khi xác nhận quy trình và báo giá.
Gửi chi tiết để đánh giá.
- Mô hình 3D + bản vẽ 2D được kiểm soát
- Chi tiết ghép, chuẩn và mối lắp trọng yếu
- Vật liệu, lớp phủ và vùng tiếp xúc
- Số lượng, yêu cầu kiểm tra và thời gian dự kiến