
ชิ้นส่วนโมดูลออปติคัล
งานโลหะความแม่นยำสำหรับห่วงโซ่อุปทานออปติคัล
ตัวเรือน ฝาครอบ และชิ้นส่วนกำหนดตำแหน่งสำหรับโครงการโมดูลออปติคัล พร้อมการตัดเฉือน CNC และกระบวนการของพันธมิตรที่พัฒนาให้สอดคล้องกับส่วนเชื่อมต่อที่ชุดประกอบต้องการ
หารือชิ้นส่วนของคุณผู้ซื้อแต่ละรายมีความรับผิดชอบต่อชิ้นส่วนแตกต่างกัน
เรามุ่งเน้นห่วงโซ่อุปทานด้านชิ้นส่วนทางกลสำหรับตัวรับส่งสัญญาณออปติคัล คำถามทางการค้าข้อแรกคือฝ่ายใดเป็นเจ้าของแบบชิ้นส่วนและฝ่ายใดอนุมัติส่วนเชื่อมต่อของชิ้นส่วนคู่ประกบ ซึ่งเป็นตัวกำหนดแนวทางการเสนอราคา ชุดตัวอย่าง และขั้นตอนการตรวจสอบคุณสมบัติ
ผู้ผลิตโมดูลออปติคัล
ตัวเรือนหลัก ฝาครอบ ชิ้นส่วนกำหนดตำแหน่ง และชิ้นส่วนกลไกปลดล็อก ทบทวนบ่ารองรับภายใน ส่วนรองรับแผงวงจร การปิดฝาครอบ และขนาดโดยรวมของชุดประกอบสำเร็จ
ผู้จัดหาโครงครอบและขั้วต่อ
แผ่นป้องกันสัญญาณรบกวนขึ้นรูป หน้าสัมผัสต่อลงดิน และชิ้นส่วนยึดรั้ง พิจารณาวัสดุสปริง ทิศทางครีบ รูปทรงหน้าสัมผัส และความเข้ากันได้กับโมดูลคู่ประกอบ
ผู้รวมระบบและระบบระบายความร้อน
ฐานสัมผัสความร้อน ส่วนรองรับ และอุปกรณ์ยึดติดตั้ง ทบทวนการสะสมระยะระหว่างโมดูลกับอุปกรณ์หลัก แรงกดล่วงหน้า ระยะเผื่อการไหลของอากาศ และผู้รับผิดชอบอนุมัติสมรรถนะทางความร้อน
เมื่อการเติบโตของเครือข่ายออปติคัล
ส่งผลถึงห่วงโซ่อุปทานโลหะ
ความเร็วการเชื่อมต่อที่สูงขึ้นก่อให้เกิดโครงการทางวิศวกรรม แต่ไม่ได้เพิ่มมูลค่าของชิ้นส่วนโลหะทุกชิ้นโดยอัตโนมัติ โอกาสทางธุรกิจที่เข้าถึงได้ขึ้นอยู่กับรูปแบบตัวโมดูล การระบายความร้อน การตัดสินใจผลิตเองหรือจัดซื้อของลูกค้า และต้นทุนการตรวจสอบคุณสมบัติของผู้จัดหาเพิ่มเติม
โมดูลแบบเสียบได้ 800G และ 1.6T
OSFP รองรับทั้งสองอัตรา การเพิ่มแบนด์วิดท์อาจยังคงขนาดภายนอกเดิมไว้ แต่เปลี่ยนบ่ารองรับภายใน รูปทรงผิวสัมผัสเพื่อถ่ายเทความร้อน หรือระยะเผื่อในการประกอบ ดังนั้นชื่อรูปแบบทางกายภาพจึงเป็นเพียงจุดเริ่มต้นในการทบทวน ไม่ใช่แบบสำหรับการผลิต
จุดเริ่มต้น: ตัวเรือนสำหรับการพัฒนา ฝาปิดที่ปรับแก้ และชิ้นส่วนกำหนดตำแหน่งตามแบบ เปรียบเทียบการผลิตตัวอย่างด้วย CNC กับแนวทางใช้ชิ้นงานตั้งต้นสำหรับการผลิต เมื่อรูปทรงและความต้องการมีความแน่นอนแล้ว
การระบายความร้อนโมดูลและชิ้นส่วนของอุปกรณ์หลัก
ฮีตซิงก์แบบรวมในตัวและแบบครอบแยกมีส่วนเชื่อมต่อกับโมดูลและอุปกรณ์หลักแตกต่างกัน ตัวโมดูล โครงรับ และฮีตซิงก์อาจจัดซื้อโดยคนละองค์กร ส่วนหน้าสัมผัสทางความร้อนเป็นส่วนหนึ่งของชุดที่ประกอบร่วมกัน
จุดเริ่มต้น: พื้นที่หน้าสัมผัส ฐานแผ่นกระจายความร้อน และชิ้นส่วนติดตั้ง ตกลงชิ้นส่วนคู่ประกอบและแรงกดสัมผัสก่อนกำหนดเกณฑ์การตรวจรับความราบหรือความสูงของชิ้นงานสำเร็จ
โครงการแหล่งจัดหาที่สองและลดต้นทุน
แบบที่มีอยู่อาจยังคงมีสมมติฐานด้านกระบวนการจากผู้ส่งมอบรายเดิม การเปลี่ยนโลหะผสม วัสดุตั้งต้น อุปกรณ์จับยึด หรือการตกแต่งผิว อาจทำให้การบิดเบี้ยว ความหนาสะสมของสารเคลือบ และความพอดีในการประกอบเปลี่ยนแปลงไป
จุดเริ่มต้น: การเปรียบเทียบตัวอย่าง ขนาดหลังผลิตเสร็จ และความเสี่ยงของกระบวนการภายใต้เงื่อนไขควบคุม การลดต้นทุนควรพิจารณาค่าเครื่องมือ กระบวนการรอง อัตราผลผลิตผ่านเกณฑ์ และการตรวจสอบ ไม่ใช่เพียงราคาการตัดเฉือน
CPO และการบรรจุประกอบเลเซอร์ภายนอก
อุปกรณ์ทางแสงแบบบรรจุร่วมเปลี่ยนตำแหน่งของส่วนทำงานทางแสงภายในระบบ OIF เผยแพร่ข้อตกลงแยกสำหรับโมดูลแบบบรรจุร่วมและอุปกรณ์เลเซอร์ภายนอกแบบเสียบได้ ทั้งสองเป็นโครงการบรรจุประกอบที่แตกต่างกัน ไม่ใช่การต่อยอดโดยตรงจากตัวเรือนรับส่งสัญญาณแบบทั่วไป
ขอบเขตการพัฒนา: ชิ้นส่วนรองรับ ฝาครอบ และส่วนเชื่อมต่อระบายความร้อนที่ลูกค้ากำหนด ทบทวนบริเวณห้ามรุกล้ำทางแสง ขีดจำกัดการปนเปื้อน และผู้รับผิดชอบการประกอบก่อนตกลงดำเนินการผลิตชิ้นส่วนหรือเครื่องมือ
จากข้อกำหนดด้านแสงสู่ชิ้นส่วนโลหะความเที่ยงตรงสูง
เหตุผลที่เรามุ่งพัฒนางาน
ในห่วงโซ่อุปทานนี้
จุดเริ่มต้นของเราคืองานโลหะความเที่ยงตรงสูง ได้แก่ ดาตัมที่ผ่านการตัดเฉือน ส่วนผนังบาง รายละเอียดขนาดเล็กที่ผ่านการกลึง และขนาดที่ต้องคงความถูกต้องหลังการตกแต่งผิว ชิ้นส่วนของโมดูลออปติคัลนำหลักการเหล่านี้มารวมไว้ในชุดประกอบขนาดกะทัดรัด ซึ่งการเปลี่ยนแปลงเพียงเล็กน้อยอาจส่งผลต่อความพอดี การสัมผัส หรือความสะดวกในการบำรุงรักษา
เรามุ่งเน้นงานด้านตัวเรือน ฝาครอบ ชิ้นส่วนสัมผัสเพื่อถ่ายเทความร้อน และชิ้นส่วนกำหนดตำแหน่งที่สามารถตรวจทานเทียบกับแบบที่มีการควบคุม เป้าหมายคือเชื่อมโยงการตัดเฉือนเข้ากับกระบวนการเตรียมชิ้นงานตั้งต้น การขึ้นรูป และการตกแต่งผิวที่จำเป็น พร้อมให้สอบกลับความรับผิดชอบของผู้ส่งมอบแต่ละรายได้
ขีดความสามารถงานตัดเฉือน CNC ชิ้นส่วนกลึงขนาดเล็ก จุดเชื่อมต่ออุปกรณ์ตรวจสอบ- ขอบเขตการผลิตโดยตรง
- การกัด CNC การกลึง และการตรวจสอบมิติ โดยขึ้นอยู่กับการทบทวนขนาดชิ้นงาน วัสดุ รูปทรง และข้อกำหนดการตรวจรับ ความสามารถในการตัดเฉือนที่มีอยู่เป็นเพียงจุดเริ่มต้น และไม่ได้ยืนยันการผ่านกระบวนการตรวจสอบคุณสมบัติสำหรับโครงการออปติคัลด้วยตัวเอง
- ขอบเขตที่พันธมิตรสนับสนุน
- ชิ้นงานตั้งต้นจากการหล่อ เปลือกที่ปั๊มหรือขึ้นรูปลึก หน้าสัมผัสสปริงที่ผ่านการขึ้นรูป และการตกแต่งผิวเฉพาะทาง ยืนยันเส้นทางการผลิต ผู้ส่งมอบ เครื่องมือ และการส่งต่องานตรวจสอบสำหรับแต่ละโครงการ
- ขอบเขตของลูกค้า / เจ้าของระบบ
- การออกแบบทางแสง อิเล็กทรอนิกส์ การจัดแนวแบบแอ็กทีฟ และการอนุมัติด้านความร้อน EMI และความเชื่อถือได้ในระดับโมดูล การตรวจรับชิ้นส่วนโลหะแยกต่างหากจากการตรวจสอบคุณสมบัติของตัวรับส่งสัญญาณ
ชิ้นส่วนโลหะความเที่ยงตรงสูง สำหรับการสื่อสารด้วยแสง
รูปทรงและส่วนเชื่อมต่อ BOM เดียว
เปิดและปิดตัวเรือนคู่จากโครงการผลิตเพื่อสำรวจรูปทรง ทบทวนข้อกำหนดในแบบสำหรับการตรวจสอบหลังขันยึด ร่วมกับลักษณะประกบและข้อกำหนดผิวสำเร็จของแต่ละชิ้นส่วน
เปรียบเทียบชิ้นส่วนรีเซปตาเคิลและโครงการชิ้นส่วนโลหะที่เสร็จสมบูรณ์ รวมถึงปลอกความเที่ยงตรงสูง ฐานท้าย และชิ้นส่วนโลหะสำหรับแพ็กเกจทางแสงในการตรวจสอบ BOM ครั้งเดียว

ลากเพื่อหมุน · เลื่อนล้อเมาส์หรือใช้นิ้วจีบเพื่อซูม
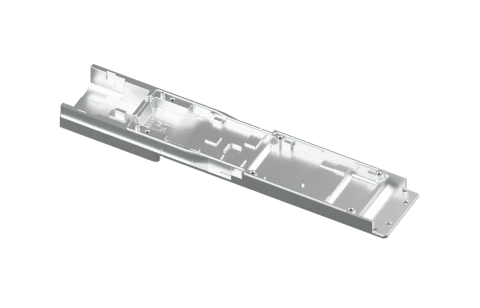
รูปทรง CAD จากโครงการผลิต แสดงเฉพาะตัวเรือนและฝาตัวเรือน ไม่แสดงอุปกรณ์ยึดและชิ้นส่วนภายใน
ชิ้นส่วนสำหรับการผลิตสองชิ้น
การสวมประกอบหนึ่งจุดที่กำหนดไว้ในแบบ
XILILAI เคยผลิตตัวเรือนและฝาตัวเรือนคู่นี้ในปริมาณมากแล้ว สำรวจรูปทรงของชิ้นส่วนที่ได้รับ จากนั้นทบทวนมิติสำคัญเมื่อประกอบชิ้นส่วนทั้งสองเข้าด้วยกัน
- วัสดุที่ระบุ
- AL6063
- ระบบการชุบผิว
- ทองแดง + นิกเกิล
วัดชิ้นส่วนคู่หลังยึดประกอบ
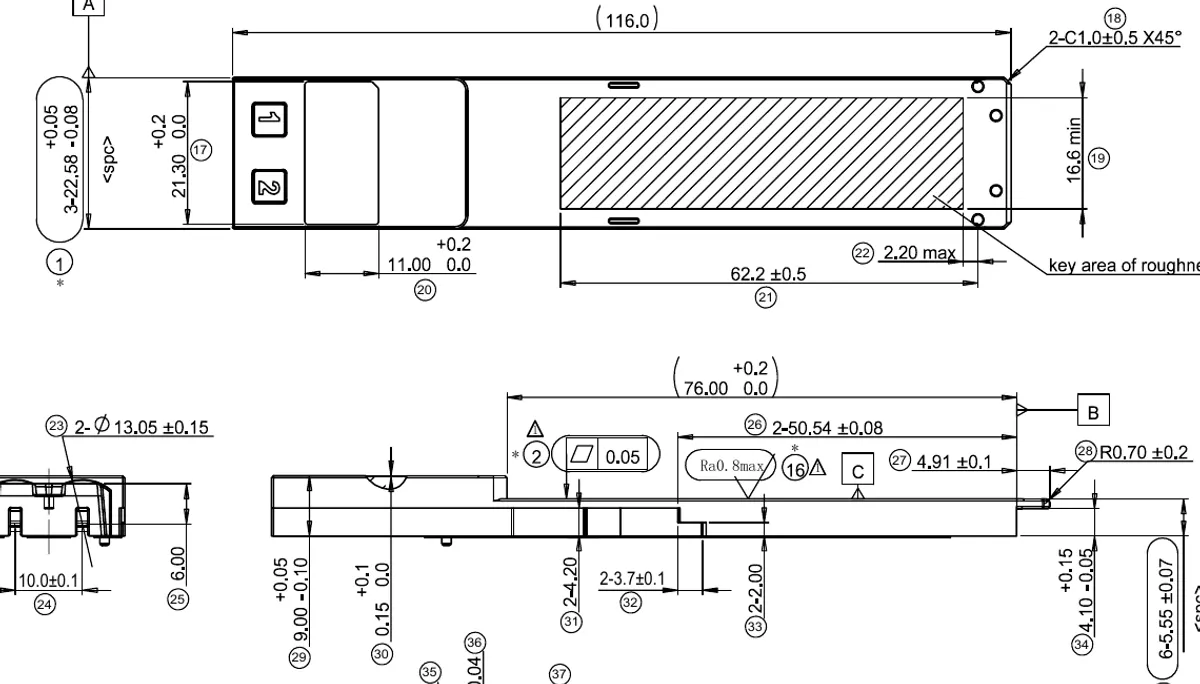
แบบกำหนดให้ตรวจสอบชุดประกอบที่ด้านหน้า ตรงกลาง และด้านหลัง โดยยึดชิ้นส่วนคู่ประกอบเข้าด้วยกัน รายงานแยกของแต่ละชิ้นเพียงอย่างเดียวไม่เพียงพอสำหรับการตรวจสอบนี้
- ความหนาหลังประกอบ
- 9.45 ± 0.10 mm
- ความกว้างหลังประกอบ
- 22.58 ± 0.08 mm
พิจารณาข้อกำหนดผิวแต่ละรายการตามบริเวณที่ระบุ
ความราบของตัวเรือน: 0.05 mm. ความราบของฝาตัวเรือน: 0.10 mm. ทั้งสองชิ้นมีบริเวณ Ra 0.8 μm ที่กำหนดไว้และจุดทดสอบความหนาชุบที่ระบุชัดเจน
ค่าต่าง ๆ เป็นข้อกำหนดสำหรับแบบของชิ้นส่วนคู่นี้ ไม่ใช่ผลการวัดของล็อตหรือค่าความคลาดเคลื่อนทั่วไปของงานตัดเฉือน การเคลื่อนไหวใน CAD แสดงการจัดแนวชิ้นส่วน ไม่ใช่การทดสอบการยึดประกอบหรือสมรรถนะทางแสง
ตรวจสอบโครงการตัวเรือนและฝาตัวเรือน →อ่านการศึกษาความคลาดเคลื่อนของการชุบและการประกอบ →ต้องพิจารณาการตกแต่งผิวร่วมกับขนาดชิ้นงาน
แบบทั้งสองระบุชั้นรองพื้นทองแดงหนา 12–25 μm และชั้นนิกเกิลด้านบนหนา 3.5–8 μm. โดยให้พิจารณาระบบชั้นเคลือบร่วมกับผู้ให้บริการตกแต่งผิว ควบคู่กับส่วนสำหรับสกรู บริเวณสัมผัส และระยะเคลียร์รันซ์ระหว่างชิ้นส่วนประกบ
เตรียมข้อมูลสำหรับการยอมรับชิ้นงานให้ครบถ้วน
จัดเตรียมฉบับปรับปรุงแบบของชิ้นส่วนทั้งสอง สภาพวัสดุ ขนาดวิกฤตที่ทำเครื่องหมายไว้ ข้อกำหนดพื้นผิว และชุดประกอบที่นำมาประกบ ตกลงวิธีตรวจสอบ บันทึกการเคลือบ และการอนุมัติชิ้นงานตัวอย่างก่อนการผลิต
เตรียมคำขอใบเสนอราคาสำหรับตัวเรือนออปติคอล →การใช้งานชิ้นส่วนโลหะรีเซปตาเคิล
ที่พอร์ตทางแสง รีเซปตาเคิลทำหน้าที่เป็นส่วนเชื่อมต่อเชิงกลระหว่างคอนเนกเตอร์ไฟเบอร์กับชุดประกอบย่อยทางแสง ตัวเรือนและฐานโลหะช่วยกำหนดตำแหน่งและยึดชิ้นส่วนที่เกี่ยวข้อง ส่วนการจัดวางไฟเบอร์สตับ ปลอก และองค์ประกอบทางแสงอื่นๆ ขึ้นอยู่กับการออกแบบรีเซปตาเคิลทั้งชุด
สำหรับชุดประกอบ RX ให้ตรวจสอบส่วนเชื่อมต่อรีเซปตาเคิลร่วมกับแนวทางเดินแสงขารับ ชิ้นส่วนโลหะเพียงอย่างเดียวไม่สามารถยืนยันการจัดแนวทางแสง การสูญเสียจากการแทรก หรือสมรรถนะของตัวรับได้
ข้อมูลอ้างอิงการใช้งาน: รีเซปตาเคิล Orbray · ชุดไฟเบอร์สตับ General Optics.
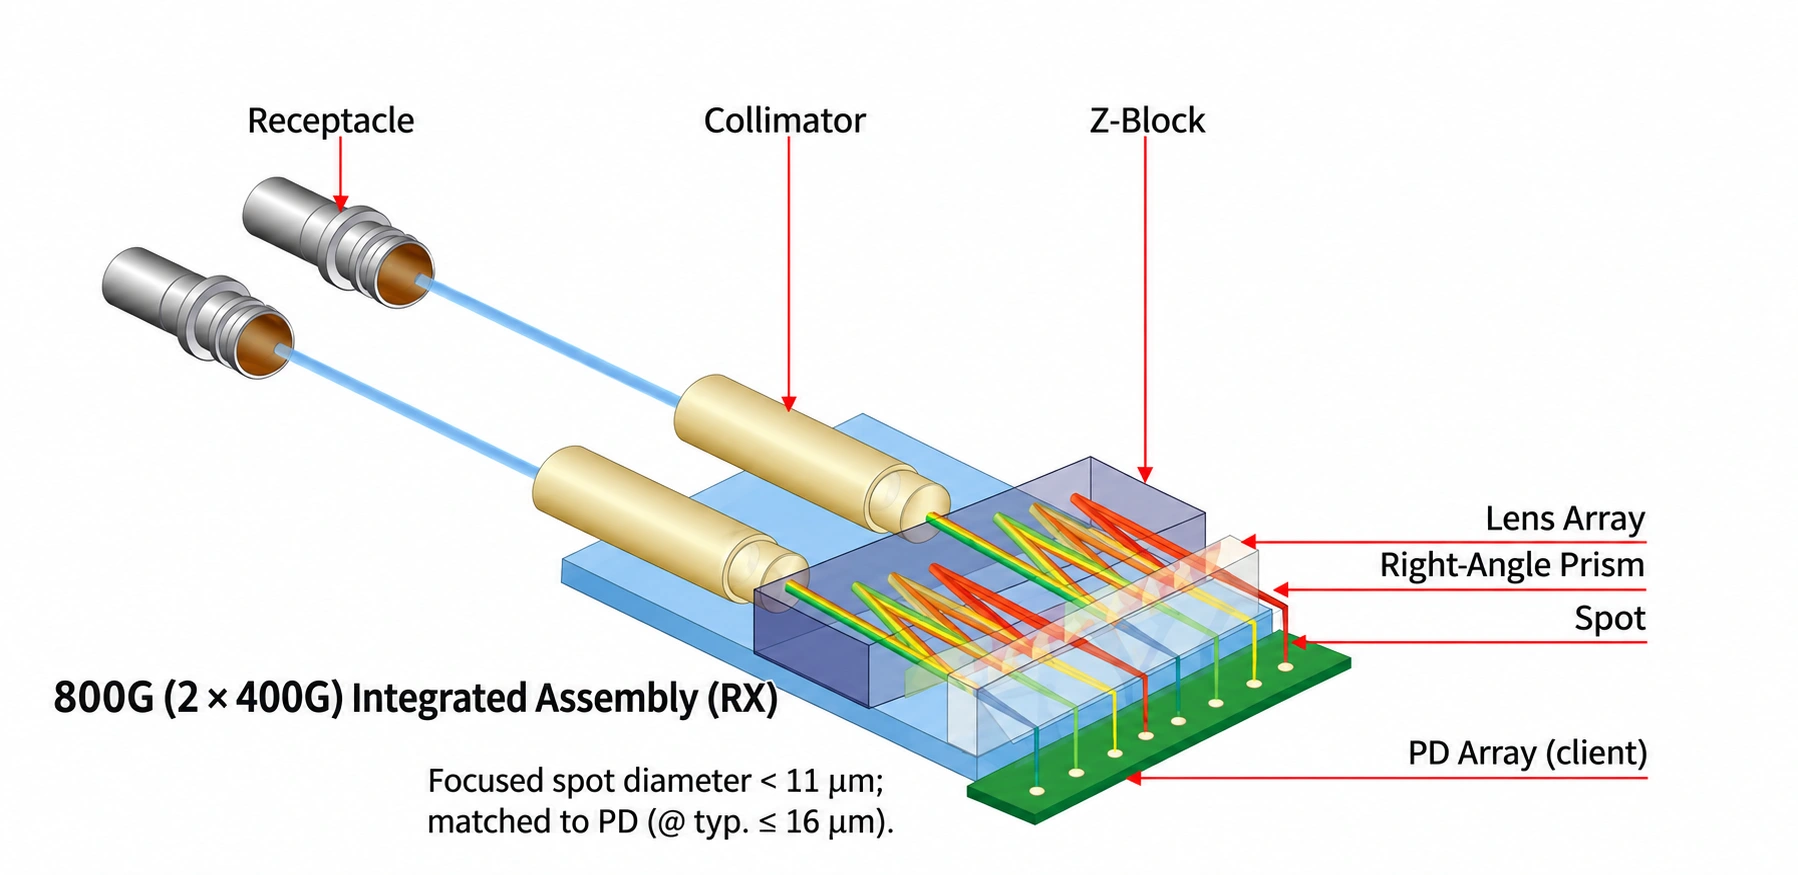
ภาพวาดใหม่ภาษาอังกฤษจากภาพอ้างอิง HYC ที่ได้รับ ค่าทางแสงเป็นของข้อมูลอ้างอิงดังกล่าว ไม่ใช่ผลการทดสอบของ XILILAI ดูแผนภาพขนาดเต็ม ↗
ตรวจสอบหลักฐานและเตรียมข้อกำหนด
ข้อมูลนี้เป็นข้อกำหนดในแบบชิ้นส่วนอ้างอิง ไม่ใช่ผลการวัดหรือการรับรองความคลาดเคลื่อนของทั้งโรงงาน
- วัสดุที่ระบุ: 6063เตรียมคำขอใบเสนอราคาที่แก้ไขได้ →
- ความราบเฉพาะจุด: 0.05 mmเตรียมคำขอใบเสนอราคาที่แก้ไขได้ →
- ชั้นทองแดงรองพื้น: 12–25 μmเตรียมคำขอใบเสนอราคาที่แก้ไขได้ →
- ชั้นนิกเกิลด้านบน: 3.5–8 μmเตรียมคำขอใบเสนอราคาที่แก้ไขได้ →
ใช้เฉพาะชิ้นส่วนและจุดที่อ้างอิง โปรดยืนยันฉบับแบบและวิธีตรวจรับ ฉบับแบบ: ยังไม่ได้รับ ผลการวัด: ยังไม่ได้รับ
แหล่งข้อมูลสาธารณะ →- ทบทวนงานตัดเฉือนภายในโรงงาน
- ทบทวนงานกัด CNC งานกลึง และการตรวจขนาดตามชิ้นส่วนจริง
- ขอบเขตคู่ค้าต้องตกลง
- ยืนยันผู้รับผิดชอบการขึ้นรูป เชื่อม ตกแต่งผิว และทดสอบเฉพาะสำหรับแต่ละโครงการ
- ลูกค้า / ผู้รับผิดชอบระบบ
- ยืนยันข้อกำหนดโมดูลที่ใช้และผู้รับผิดชอบการตรวจสอบความพอดีของชุดประกอบ พฤติกรรมทางความร้อน และสมรรถนะทางแสง
ข้อมูลที่ต้องยืนยัน
- ฉบับแบบและโมเดลที่ควบคุมจำเป็น
- วัสดุ สภาพ และจำนวนจำเป็น
- วิธีตรวจสอบ บันทึก และการอนุมัติตัวอย่างแนะนำ
- ฉบับตัวเรือน / ฝาแยกกันและโครงสร้างยึดจำเป็น
- บริเวณสัมผัสสำคัญและระยะห่างประกอบจำเป็น
- ความหนาชุบ การปิดบัง และการตรวจหลังชุบจำเป็น
- การทำความสะอาดและบรรจุภัณฑ์จำเป็น
- ข้อกำหนด / ฉบับโมดูลและผู้รับผิดชอบยืนยันระบบต้องยืนยัน
ยังไม่ได้รับข้อมูล ต้องยืนยันสำหรับโครงการนี้
เตรียมคำขอใบเสนอราคาที่แก้ไขได้ →ตัวเรือนเป็นเพียง
ส่วนหนึ่งของชุดบรรจุประกอบ
โอกาสครอบคลุมตั้งแต่ตัวเรือนที่ผ่านการตัดเฉือนไปจนถึงหน้าสัมผัสขึ้นรูปและชิ้นส่วนคู่ประกอบขนาดเล็ก แต่ละรายการต้องมีแบบ กระบวนการผลิต และเกณฑ์การตรวจรับเฉพาะของตน
รายการเหล่านี้เป็นกลุ่มชิ้นส่วนสำหรับการทบทวนโครงการ โดยจะยืนยันเครื่องมือการผลิต กระบวนการเฉพาะทาง และขอบเขตงานประกอบก่อนเสนอราคา

ตัวเรือนและฝาครอบ
บ่ารับภายในกำหนดตำแหน่งของแผงวงจรและชุดประกอบย่อยทางแสง รอยต่อของฝาครอบ ระยะเผื่อของโครงรับ และพื้นผิวสัมผัสเพื่อถ่ายเทความร้อนต้องอ้างอิงกับดาตัมชุดเดียวกัน
ตัดเฉือน CNC จากวัสดุเนื้อตันสำหรับการพัฒนา และใช้ชิ้นงานหล่อพร้อมการตัดเฉือนเพิ่มเติมเมื่อรูปทรงและปริมาณการผลิตคุ้มค่าต่อการลงทุนในเครื่องมือ
หน้าสัมผัสป้องกันสัญญาณรบกวนและต่อลงกราวด์
หน้าสัมผัสสปริงขึ้นรูปเชื่อมต่อระหว่างผิวโลหะ ทิศทางครีบ ความสูงอิสระ ระยะโก่งตัว และการปรับสภาพผิวที่กำหนด ล้วนมีผลต่อหน้าสัมผัสหลังประกอบ
การปั๊มขึ้นรูปและการขึ้นรูปความเที่ยงตรงสูง โดยตกลงสภาพวัสดุและการตกแต่งผิวกับผู้จัดส่งเฉพาะทาง
ชิ้นส่วนยึดรั้งและปลด
ส่วนดึง ตัวเลื่อน และองค์ประกอบคืนตำแหน่งต้องมีการกำหนดระยะเคลื่อนที่และระยะเคลียร์รันซ์ การตรวจสอบมิติเพียงอย่างเดียวไม่สามารถยืนยันแรงปลดหรืออายุการใช้งานตามจำนวนรอบได้
ชิ้นส่วนขนาดเล็กที่ผ่านการตัดเฉือนหรือขึ้นรูป พร้อมการทดสอบความพอดีและการทำงานของตัวอย่างร่วมกับชุดประกอบคู่ของลูกค้า
ชิ้นส่วนรอบพอร์ตและกำหนดตำแหน่ง
ปลอกกำบังผนังบางและปลอกกำหนดตำแหน่งความเที่ยงตรงสูงทำหน้าที่ต่างกัน ควรระบุหน้าที่ด้านการกำบัง การนำทาง หรือการกำหนดตำแหน่งทางแสงก่อนเลือกกระบวนการ
การขึ้นรูปลึกหรือการปั๊มสำหรับเปลือกบางที่เหมาะสม และการกลึงสำหรับรูคว้านและบ่าขั้นตามแบบ
ความเที่ยงตรงตลอดแนวแกนแสง
นอกเหนือจากตัวเรือนทรานซีฟเวอร์ ยังมีลำกล้องโลหะและชิ้นส่วนนำทางสำหรับชุดกำหนดตำแหน่งทางแสง สำรวจส่วนเชื่อมต่อที่ควรพิจารณาการผลิตโดยเฉพาะ
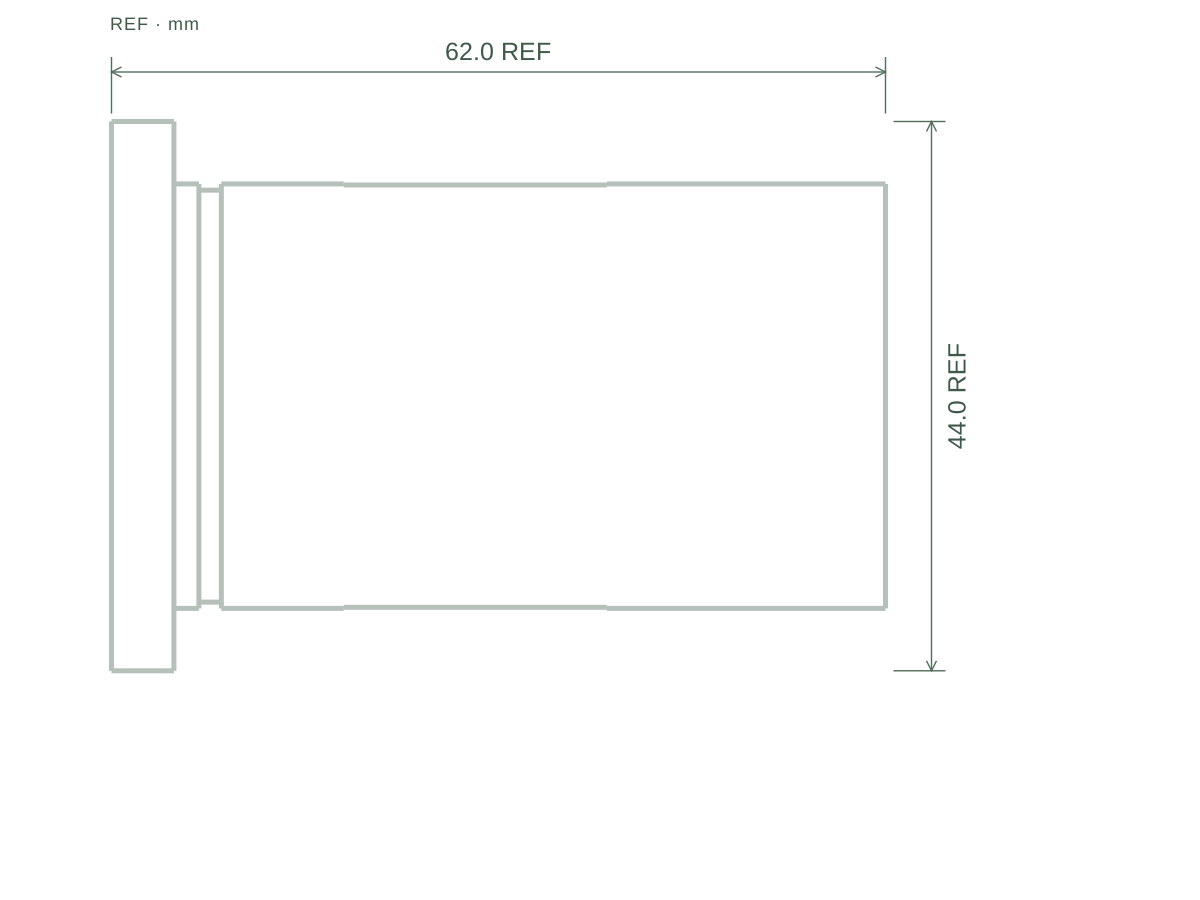

แกนร่วมหนึ่งเดียว พื้นผิวสำคัญหลายตำแหน่ง
รูขั้น เส้นผ่านศูนย์กลางกำหนดตำแหน่ง และเกลียวยึดมีหน้าที่ต่างกัน ควรพิจารณาความสัมพันธ์กับฐานอ้างอิง การรองรับผนัง และสภาพผิวสำเร็จร่วมกัน
จากโครงการผลิตจริง
- ข้อกำหนดความร่วมแกน / ความตั้งฉากบางส่วน
- 0.02mm
- ระดับความพอดีของรูและเพลาบางส่วน
- H8 · g6
- วัสดุลำกล้อง / แกนนำทางที่กำหนด
- 2A12-T6 / 304
ข้อกำหนดบางส่วนจากแบบโครงการผลิตจริง ระดับความพอดีระบุสำหรับลักษณะชิ้นงานต่างกัน ไม่ใช่คู่ประกอบที่ผ่านการตรวจสอบแล้ว มิติและค่าความคลาดเคลื่อนทางเรขาคณิตขั้นสุดท้ายกำหนดหลังการปรับสภาพผิว ตัวเลขเหล่านี้เป็นข้อกำหนดในแบบ ไม่ใช่ผลการวัดหรือการรับประกันขีดความสามารถสำหรับทุกกรณี
- พื้นผิวกำหนดตำแหน่ง
- กำหนดความพอดีและความสัมพันธ์ระหว่างบ่ารองเลนส์ เส้นผ่านศูนย์กลางภายนอก และบ่า
- เกลียวและร่องหลบ
- พิจารณาระดับเกลียว การเข้าถึงของเครื่องมือ สภาพขอบ และระยะหลบสำหรับชิ้นส่วนประกอบคู่
- การตรวจสอบขั้นสุดท้าย
- ตกลงค่าเผื่อการเคลือบและลักษณะชิ้นงานที่จะวัดหลังการปรับสภาพผิว
การจัดหาที่ประสานงานเป็นหนึ่งเดียว
ครอบคลุมรายการชิ้นส่วนโลหะ
XILILAI ผสานการผลิตภายในองค์กรกับเครือข่ายการจัดหาที่มีอยู่สำหรับชิ้นส่วนโลหะความเที่ยงตรงสูงที่ใช้ในการสื่อสารทางแสง ประสานงานตัวเรือนปั๊มขึ้นรูปสำหรับออปติคัลทรานซีฟเวอร์ ชิ้นส่วนแพ็กเกจออปโตอิเล็กทรอนิกส์ ชิ้นส่วนความเที่ยงตรงสูงสำหรับจุดเชื่อมต่อออปติคัล ครีบระบายความร้อน และคลิปยึด ผ่านการทบทวน BOM ร่วมกัน โดยตกลงกระบวนการผลิตและข้อกำหนดการยอมรับสำหรับแต่ละรายการ
แบบจำลองตัวเรือนอะลูมิเนียมด้านบนเป็นข้อมูลอ้างอิงเพิ่มเติมสำหรับพื้นผิวเชื่อมต่อและรูปทรง โดยแยกจากขอบเขตการผลิตตัวเรือนปั๊มขึ้นรูป
สำรวจตัวเรือนในแบบ 3Dตัวเรือนสำหรับการผลิต ฝาครอบขึ้นรูป และส่วนยึดที่ปั๊มขึ้นรูป
ตรวจสอบชิ้นส่วนสำหรับการผลิตร่วมกับฉบับแก้ไขของแบบ ความหนาแผ่น แนวดัด แถบยึดขึ้นรูป และพื้นผิวเชื่อมต่อกับชิ้นส่วนคู่ประกอบ กำหนดการตรวจสอบครีบ การคืนตัวหลังดัด มิติสำคัญ และสภาพผิว โดยใช้บันทึกการตรวจสอบที่ตกลงกันเพื่อประกอบการอนุมัติปล่อยแต่ละแบตช์
แบบจำลองตัวเรือนอะลูมิเนียมด้านบนเป็นข้อมูลอ้างอิงเพิ่มเติมสำหรับพื้นผิวเชื่อมต่อและรูปทรง โดยแยกจากขอบเขตการผลิตตัวเรือนปั๊มขึ้นรูป
สำรวจตัวเรือนในแบบ 3Dกรอบ แหวนซีล ฝา แผ่นฐาน และท่อฟีดทรู
เลือกวัสดุ พื้นผิวซีล และระบบการชุบให้เหมาะกับวิธีการเชื่อมต่อ ตกลงความรับผิดชอบและเกณฑ์การยอมรับสำหรับการประสานแข็ง การซีล และการทดสอบการรั่ว เมื่อรวมงานเหล่านี้ไว้ในชุดงาน
ปลอกความเที่ยงตรงสูง ฐานยึด หน้าแปลน และตัวเรือนด้านหน้า
ตรวจสอบรูที่กลึงด้วยความเที่ยงตรง บ่ากำหนดตำแหน่ง ผิวหน้าแปลน และมุมลบคมขนาดเล็กร่วมกับชิ้นส่วนคู่ประกอบ ตกลงความสัมพันธ์ของฐานอ้างอิง วัสดุ ความหยาบผิว และมิติสำเร็จหลังการปรับสภาพผิวตามที่ระบุ
ครีบเดี่ยว ชุดครีบแบบขัดประสาน ชุดครีบแบบพับ และคลิปยึด
เปรียบเทียบความหนาครีบ ระยะห่าง โครงสร้างแบบขัดประสานหรือแบบพับ และการยึดเข้ากับฐานกระจายความร้อน ตรวจสอบการเกี่ยวของคลิป แรงกดสัมผัส และการเข้าถึงเพื่อประกอบ ร่วมกับพื้นที่ติดตั้งและการไหลของอากาศที่มี
ความเที่ยงตรงในจุดที่ชุดประกอบต้องการ
เลือกส่วนที่ต้องการเพื่อศึกษาข้อกำหนดทางกล ซึ่งช่วยให้ทบทวนการผลิตได้อย่างชัดเจน
ควรทบทวนพื้นผิวสัมผัสและรูปทรงกำหนดตำแหน่งร่วมกัน
กำหนดตำแหน่งส่วนที่มีหน้าที่ใช้งานก่อน
เริ่มจากลักษณะที่กำหนดตำแหน่งของชุดประกอบ กำหนดความสัมพันธ์ของรู บ่า และผิวติดตั้งกับระบบดาตัมที่สอดคล้องกัน เพื่อให้การตรวจสอบตอบโจทย์เดียวกับการประกอบ
- แบบจำลองคู่ประกอบและจุดอ้างอิงดาตัม
- ข้อกำหนดการสวมประกอบ ตำแหน่ง และความร่วมศูนย์
- ลักษณะงานที่เข้าถึงเพื่อตรวจสอบได้
ผนังบาง ขอบขนาดเล็ก
พื้นผิวที่ต้องวัด
เชื่อมโยงคุณลักษณะสำคัญแต่ละรายการกับการตัดสินใจด้านการตัดเฉือนและบันทึกการตรวจสอบ นี่คือประเด็นที่ต้องทบทวนสำหรับชิ้นส่วนของคุณ ตั้งแต่ตัวอย่างแรกจนถึงคำสั่งซื้อซ้ำ
ผนังบาง
พิจารณาความสูงและความหนาของผนังร่วมกับซี่เสริม การเข้าถึงสำหรับจับยึด และลำดับการตัดเนื้อวัสดุ วางแผนการรองรับโดยอ้างอิงดาตัมที่ใช้ในการทำงาน จากนั้นตรวจสอบพื้นผิวที่อาจเคลื่อนตัวหลังคลายการจับยึดหรือหลังการเก็บผิว
สิ่งที่ต้องตรวจสอบ
บันทึกความหนาของผนังและความราบเฉพาะบริเวณ พร้อมระบุสภาวะการรองรับระหว่างการตรวจสอบ
ทบทวนรูปทรงผนังบางการลบมุมขนาดเล็ก
ระบุขอบที่ช่วยนำทางในการประกอบหรือป้องกันพื้นผิวคู่ประกบ แยกขนาดและมุมลบมุมที่ระบุออกจากการลบคมทั่วไป พิจารณาการเข้าถึงด้วยเครื่องมือขนาดเล็ก รวมถึงผลของการขจัดครีบหรือการเคลือบที่อาจเปลี่ยนรูปหน้าตัด
สิ่งที่ต้องตรวจสอบ
ใช้มุมมองตรวจสอบที่เหมาะสมสำหรับขนาดและมุม โดยตรวจสอบครีบและความเสียหายของขอบแยกต่างหาก
กำหนดสภาพขอบความหยาบผิว
แบบอ้างอิงระบุข้อกำหนด Ra 0.8 μm เฉพาะบริเวณ เชื่อมโยงข้อกำหนดแต่ละรายการกับพื้นผิวสัมผัสที่ทำเครื่องหมายไว้ และยืนยันว่าการยอมรับใช้ก่อนหรือหลังการเคลือบ พิจารณาความหยาบผิวและความราบเป็นคุณลักษณะแยกกัน
สิ่งที่ต้องตรวจสอบ
ระบุตำแหน่งวัด ทิศทาง การตั้งค่าการประเมิน และฉบับแก้ไขของแบบในบันทึกการตรวจสอบที่ตกลงร่วมกัน
กำหนดการวัดผิววัสดุและการตกแต่งผิวเป็นส่วนหนึ่งของการสวมประกอบ
วัสดุตัวเรือน
ยืนยันชนิดโลหะผสมและสภาพที่ระบุให้สอดคล้องกับรูปทรงผนังบาง การสัมผัสทางความร้อน น้ำหนัก และแนวทางการผลิตที่เลือก
จุดเชื่อมต่องานกลึง
เลือกวัสดุสำหรับปลอกและชิ้นส่วนกำหนดตำแหน่งตามข้อกำหนดของระบบคู่ประกบ ทบทวนความพอดี การสึกหรอ การตกแต่งผิว และการสัมผัสระหว่างวัสดุต่างชนิดร่วมกัน
การปรับสภาพผิว
กำหนดความหนาของชั้นเคลือบ พื้นที่ปิดบังไม่ให้เคลือบ จุดสัมผัสสำหรับต่อลงดิน และพื้นที่ที่มองเห็นได้ ไม่ควรใช้ข้อกำหนดด้านลักษณะภายนอกแทนข้อกำหนดผิวสำเร็จที่เกี่ยวข้องกับการทำงาน
การกัด CNC รองรับการทำช่องภายใน ผิวสัมผัส และส่วนติดตั้ง ส่วนการกลึงรองรับการทำรู ปลอก และบ่า หากเสนอให้ใช้ชิ้นงานตั้งต้นจากการหล่อหรือปั๊มขึ้นรูป ต้องยืนยันเครื่องมือ การตัดเฉือนเพิ่มเติม และความรับผิดชอบของพันธมิตรก่อนอนุมัติดำเนินการ
สำรวจขีดความสามารถงานตัดเฉือนของเราเชื่อมโยงกระบวนการ
ควบคุมส่วนเชื่อมต่อให้เป็นไปตามข้อกำหนด
ผู้ผลิตโมดูล ผู้จัดหาโครงรับ และผู้รวมระบบระบายความร้อนอาจรับผิดชอบแบบคนละชุดภายในชุดประกอบเดียวกัน กำหนดขอบเขตการจัดซื้อและผู้รับผิดชอบชิ้นส่วนคู่ประกอบก่อนรวมงานไว้ใน RFQ เดียว
วัสดุและชิ้นงานตั้งต้น
ชนิดโลหะผสม สภาพวัสดุ และแนวทางใช้วัสดุตั้งต้นหรือการหล่อ ยืนยันความเป็นเจ้าของเครื่องมือและพื้นผิวที่ต้องคงค่าเผื่อสำหรับการตัดเฉือน
การตัดเฉือนและการขึ้นรูป
ตัดเฉือนดาตัมที่ใช้ในการทำงาน และควบคุมรูปทรงหน้าสัมผัสที่ขึ้นรูป ตกลงขนาดที่ใช้ส่งต่องานระหว่างขั้นตอน
ผิวสำเร็จและการตรวจสอบ
ระบุการเคลือบ พื้นที่ปิดบังไม่ให้เคลือบ และสภาพขอบ ตรวจสอบความพอดีของส่วนประกอบคู่ที่สำคัญในสภาพสำเร็จตามที่แบบกำหนด
การตรวจสอบความพอดีและอนุมัติการผลิต
ตรวจสอบตัวอย่างชิ้นส่วนคู่ประกบที่ตกลงกัน บันทึกฉบับแก้ไขของแบบ ผลการตรวจสอบ และการทดสอบระดับชุดประกอบที่ยังต้องดำเนินการ
บทบาทของ XILILAI มุ่งเน้นการตัดเฉือนความเที่ยงตรงสูงและการตรวจสอบขนาด งานหล่อ งานปั๊มขึ้นรูป งานขึ้นรูปลึก การขึ้นรูปสปริง และการตกแต่งผิวเฉพาะทางจะได้รับการประเมินร่วมกับพันธมิตรเป็นรายโครงการ สมรรถนะด้านความร้อน EMI และออปติกต้องมีการยืนยันความใช้ได้ของชุดประกอบตามที่ตกลงแยกต่างหาก
สำรวจเครือข่ายการผลิตของเราอุปกรณ์ที่เหมาะสม
สำหรับคุณลักษณะที่กำลังตรวจสอบ
รายการอุปกรณ์ของเราประกอบด้วยเครื่องตัดเฉือนห้าแกน เครื่องวัดพิกัด เครื่องวัดด้วยระบบภาพ และเครื่องมือวัดความหยาบผิว รูปทรงชิ้นงานและวิธีการยอมรับเป็นตัวกำหนดว่าอุปกรณ์ใดควรอยู่ในแผนการตรวจสอบของคุณ
- การตัดเฉือนห้าแกน · การเข้าถึงและการตั้งงาน
- ทบทวนผิวเอียง ระยะเข้าถึงของเครื่องมือ และการถ่ายโอนดาตัม การเข้าถึงหลายด้านอาจลดการเปลี่ยนตำแหน่งจับยึดได้ แต่ยังต้องทบทวนการรองรับผนังบางและลำดับการตัดเฉือนแยกต่างหาก
- การวัดด้วยระบบภาพ · ขอบขนาดเล็ก
- เลือกมุมมองและความละเอียดให้เหมาะกับการลบมุมหรือรูปหน้าตัดที่ระบุ กล้องจุลทรรศน์ช่วยตรวจดูครีบและความเสียหายของผิว แต่การตรวจด้วยภาพไม่สามารถทดแทนการวัดมิติได้
- การวัดพิกัด · ดาตัมและรูปทรง
- กำหนดการเข้าถึงของหัววัดและการรองรับชิ้นงานให้เหมาะกับผิวกำหนดตำแหน่ง ตำแหน่งรู และความราบเฉพาะบริเวณ ตกลงวิธีรองรับส่วนที่บางระหว่างการตรวจสอบ
- เครื่องมือวัดความหยาบ · โปรไฟล์ผิว
- ยืนยันการเข้าถึงของหัววัด ทิศทางแนววัด และการตั้งค่าการประเมินบนพื้นผิวที่ระบุ สำหรับพื้นที่สัมผัสแคบ ให้ตกลงวิธีที่เหมาะสมก่อนยืนยันผล
ภาพวิดีโอจากโรงงานแสดงบริบทของกระบวนการและการตรวจสอบ สำหรับชิ้นส่วนของคุณ ให้ตกลงเรื่องเครื่องมือ สถานะการสอบเทียบ คุณลักษณะที่ทำเครื่องหมายไว้ และบันทึกที่จำเป็นระหว่างการทบทวนชิ้นงานแรก
ก่อนที่เรา
ผลิตชิ้นส่วน

ชิ้นส่วน 3D ทั้งสองชิ้นเป็นโมดูลออปติคัลที่สมบูรณ์หรือไม่?
ชิ้นส่วนเหล่านี้คือตัวเรือนและฝาปิดตัวเรือน แบบที่จัดหาให้ระบุว่าเป็นชิ้นส่วนทางกล ไม่ใช่ทรานซีฟเวอร์ที่สมบูรณ์ ไม่สามารถระบุความเร็วของโมดูล สมรรถนะทางแสง หรือความสอดคล้องกับรูปแบบขนาดเฉพาะได้จากชิ้นส่วนเหล่านี้เพียงอย่างเดียว
เหตุใดตัวเรือนและฝาปิดจึงมีข้อกำหนดความราบต่างกัน?
แบบของแต่ละชิ้นควบคุมพื้นผิวต่างกัน โดยตัวเรือนมีการระบุค่าความราบเฉพาะบริเวณ 0.05 mm และฝาปิดระบุค่า 0.10 mm ต้องพิจารณาพื้นที่วัด สภาวะการรองรับ และวิธีตรวจสอบตามแบบของแต่ละชิ้น ไม่ควรนำค่าความคลาดเคลื่อนเฉพาะบริเวณไปใช้กับทุกพื้นผิว หรืออ้างเป็นขีดความสามารถทั่วไปในการตัดเฉือน
ควรทบทวนระบบชั้นเคลือบทองแดงและนิกเกิลอย่างไร?
แบบเหล่านี้กำหนดชั้นทองแดงรองพื้นหนา 12–25 ไมโครเมตร และชั้นนิกเกิลด้านบนหนา 3.5–8 ไมโครเมตร ควรทบทวนความหนาและการกระจายตัวของชั้นเคลือบร่วมกับผู้ให้บริการตกแต่งผิว โดยเฉพาะบริเวณเกลียวขนาดเล็ก บ่ารองสกรู และพื้นผิวประกบ พร้อมยืนยันว่ามิติใดต้องผ่านเกณฑ์หลังการตกแต่งผิว และต้องจัดทำบันทึกใดบ้าง
ข้อกำหนดด้านความน่าเชื่อถือในแบบหมายความว่าผ่านการทดสอบแล้วหรือไม่?
ไม่ใช่ ระยะเวลาทดสอบ ดัชนีความสามารถ หรือข้อกำหนดเกี่ยวกับสารควบคุมที่ระบุไว้เป็นข้อมูลสำหรับเกณฑ์การยอมรับ หลักฐานแสดงความสอดคล้องต้องประกอบด้วยวิธีทดสอบที่ตกลงกัน ตัวอย่างที่ตรวจสอบย้อนกลับได้ และรายงานผลจริงสำหรับฉบับแก้ไขและกระบวนการผลิตที่เกี่ยวข้อง
โมดูลออปติคัลทุกตัวจำเป็นต้องมีฮีตซิงก์แยกต่างหากหรือไม่
ไม่จำเป็น การจัดระบบระบายความร้อนขึ้นอยู่กับกำลังของโมดูล รูปแบบตัวโมดูล การไหลของอากาศ และการออกแบบอุปกรณ์หลัก OSFP มาตรฐานมีฮีตซิงก์รวมอยู่ในตัว ส่วน OSFP-RHS ต้องใช้ฮีตซิงก์แบบครอบแยกต่างหาก ควรยืนยันข้อกำหนดทางกลและการออกแบบหน้าสัมผัสทางความร้อนที่เกี่ยวข้อง รวมถึงความจำเป็นในการใช้วัสดุเชื่อมประสานทางความร้อน
สามารถดำเนินงานโดยใช้เพียงชื่อรูปแบบทางกายภาพของโมดูลได้หรือไม่?
ชื่อรูปแบบทางกายภาพช่วยอธิบายบริบทได้ แต่ไม่สามารถใช้แทนแบบทางกลที่ควบคุมฉบับได้ โปรดระบุรูปทรงส่วนประกบ มิติสำคัญ การตกแต่งผิว และฉบับแก้ไขของข้อกำหนดที่เกี่ยวข้อง
คุณผลิตตัวรับส่งสัญญาณออปติคัลครบทั้งชุดหรือไม่
หน้านี้ครอบคลุมชิ้นส่วนโลหะความแม่นยำสูง การประกอบอิเล็กทรอนิกส์ การจัดแนวทางแสง และการตรวจสอบคุณสมบัติของตัวรับส่งสัญญาณเป็นขอบเขตงานแยกต่างหากที่ต้องตกลงกันอย่างชัดเจน
ควรกำหนดข้อกำหนดพื้นที่สัมผัสทางความร้อนและทางไฟฟ้าอย่างไร?
ระบุบริเวณสัมผัสที่มีผลต่อการทำงาน รวมถึงข้อกำหนดการตกแต่งผิวและพื้นที่ปิดบังไม่ให้เคลือบบนแบบ แสดงชุดประกอบคู่และกำหนดว่าขนาดและเกณฑ์การตรวจรับใช้กับชิ้นงานก่อนหรือหลังการเคลือบ
ตรวจสอบผนังบางโดยไม่ทำให้รูปทรงเปลี่ยนได้อย่างไร?
ตกลงสภาวะการรองรับและการจับยึดก่อนวัด เลือกวิธีแบบสัมผัสหรือไม่สัมผัสให้เหมาะกับลักษณะชิ้นงานและความแข็งแกร่งของชิ้นงาน ตรวจสอบว่ามิติใดต้องได้รับการยอมรับหลังคลายการจับยึดหรือหลังการเก็บผิว โดยระบุสภาวะดังกล่าวในบันทึกการตรวจสอบ
การลบคมเหมือนกับการลบมุมที่ระบุในแบบหรือไม่?
ไม่เหมือนกัน การลบคมทั่วไปเป็นการกำจัดความคม ส่วนการลบมุมที่ระบุในแบบมีขนาดหรือมุมกำหนดไว้ ระบุขอบที่ต้องควบคุมและมุมมองตรวจสอบ พร้อมพิจารณาว่าการขจัดครีบและการเคลือบอาจเปลี่ยนรูปหน้าตัดที่ใช้ในการยอมรับหรือไม่
ตรวจสอบความหยาบบนพื้นผิวสัมผัสแคบได้อย่างไร?
ขั้นแรกให้ยืนยันว่าพื้นผิวที่ระบุมีพื้นที่เข้าถึงและความยาวแนววัดเพียงพอสำหรับวิธีที่ตกลงกัน บันทึกพารามิเตอร์ หน่วย ทิศทาง การตั้งค่าการประเมิน และขั้นตอนที่ตรวจสอบ หากหัววัดแบบเข็มเข้าถึงพื้นผิวไม่ได้ ให้ตกลงวิธีทางเลือกกับผู้รับผิดชอบการออกแบบ ลักษณะภายนอกเพียงอย่างเดียวไม่สามารถระบุค่า Ra ได้
สิ่งที่ทีมจัดหา
ต้องทราบก่อนอนุมัติการผลิต
สำหรับโครงการในจีนและต่างประเทศ หลักฐานที่นำมาใช้ต้องเชื่อมโยงกับฉบับแก้ไขของชิ้นส่วนและกระบวนการผลิต รูปลักษณ์ของตัวอย่าง จำนวนเครื่องจักร และการกล่าวอ้างค่าความเผื่อทั่วไปไม่สามารถยืนยันความสามารถในการทำซ้ำได้
การทบทวนแบบและการเสนอราคา
ระบุคุณลักษณะที่สำคัญต่อคุณภาพ ระบบดาตัม การเข้าถึงเพื่อตรวจสอบ และมิติในสภาพสำเร็จ แยกต้นทุนเครื่องมือและอุปกรณ์จับยึดที่จ่ายครั้งเดียวออกจากต้นทุนชิ้นส่วนที่เกิดซ้ำ พร้อมระบุสมมติฐานด้านวัสดุ การตกแต่งผิว และบรรจุภัณฑ์
เอกสารทบทวนแบบที่ทำเครื่องหมายแล้ว ประเด็นทางเทคนิคที่ยังไม่ได้ข้อสรุป แนวทางกระบวนการที่เสนอ และแผนการตรวจรับที่ตกลงกัน
ชิ้นงานแรกและการทดลองประกอบ
วัดรายละเอียดที่ตกลงกันหลังการปรับสภาพผิว ตรวจสอบการปิดฝา การสอดเข้าโครงรับ ระยะเคลื่อนที่ของสลัก และพื้นผิวสัมผัส โดยใช้ชิ้นส่วนคู่ประกอบที่ลูกค้าอนุมัติ บันทึกข้อคลาดเคลื่อนก่อนเปลี่ยนรูปทรงหรือกระบวนการ
หลักฐานตัวอย่างรายงานมิติที่เชื่อมโยงกับฉบับแก้ไข บันทึกวัสดุและการตกแต่งผิวตามที่ตกลง และข้อคิดเห็นจากลูกค้าในการทดลองประกอบ
การผลิตนำร่องและการสั่งซ้ำ
ยืนยันแนวทางการผลิตที่กำหนดและตรวจสอบความแปรผันตามแผนการสุ่มตัวอย่างที่ตกลงกัน หากต้องการดัชนีความสามารถกระบวนการ ให้ตกลงระบบการวัดและปริมาณข้อมูลก่อน ควบคุมการเปลี่ยนแปลงแหล่งที่มาของชิ้นงานตั้งต้น เครื่องมือ และการปรับผิวสำเร็จ
หลักเกณฑ์การอนุมัติการผลิตตัวอย่างที่ได้รับอนุมัติ แผนควบคุมที่ตกลงกัน การระบุล็อต และกระบวนการแจ้งการเปลี่ยนแปลงที่จัดทำเป็นเอกสาร
ข้อกำหนดเฉพาะโครงการอาจรวมถึงคำประกาศ RoHS / REACH การตรวจสอบย้อนกลับวัสดุ ขีดจำกัดความสะอาด และการควบคุมบรรจุภัณฑ์ โปรดยืนยันเอกสารและวิธีทดสอบที่ต้องการในขั้นตอนเสนอราคา ข้อกำหนดเหล่านี้ไม่ได้หมายความว่าชิ้นส่วนที่เสนอทุกรายการได้รับการรับรองโดยปริยาย
- รูปแบบตัวโมดูลและชิ้นส่วนคู่ประกอบ
- รูปแบบและฉบับแก้ไข รุ่นของโครงยึดหรือขั้วต่อ พื้นที่ห้ามรุกล้ำ ดาตัมสำหรับการประกอบ และตัวอย่างชิ้นส่วนประกบหากมี
- หน้าสัมผัสและชิ้นส่วนเคลื่อนไหว
- บริเวณสำหรับการถ่ายเทความร้อนและการต่อลงดิน ตำแหน่งที่ห้ามเคลือบ ระยะเคลื่อนที่ของสลัก แรงใช้งานที่กำหนด และวิธีทดสอบรอบการทำงานที่ตกลงกัน
- การยอมรับและผู้รับผิดชอบ
- ค่าความคลาดเคลื่อนของชิ้นงานสำเร็จ บันทึกการตรวจสอบ จำนวนตัวอย่าง และผู้รับผิดชอบการทวนสอบสมรรถนะทางความร้อน EMI และการจัดแนวทางแสง
ระบุด้านของส่วนเชื่อมต่อที่ต้องการ
ตัวเรือนโมดูล โครงรับโมดูลของอุปกรณ์หลัก และฮีตซิงก์เป็นชิ้นส่วนคนละรายการ โปรดระบุรายการที่ต้องการและรุ่นแก้ไขของจุดเชื่อมต่อก่อนกำหนดวัสดุหรือกระบวนการผลิต
เตรียม RFQ ตัวเรือนโมดูลออปติคัลตัวเรือนโมดูลเหมือนกับโครงรับโมดูลของอุปกรณ์หลักหรือไม่
ไม่เหมือนกัน ตัวเรือนห่อหุ้มโมดูล ส่วนโครงรับจะกำหนดตำแหน่งโมดูลด้านอุปกรณ์หลัก และอาจมีองค์ประกอบแยกสำหรับการยึด การป้องกันสัญญาณรบกวน และการระบายความร้อน โปรดระบุรายการที่ต้องการจัดหาและส่งแบบของชิ้นส่วนคู่ประกอบที่เกี่ยวข้อง
ควรกำหนดข้อกำหนดส่วนเชื่อมต่อของโมดูลแบบเสียบถอดได้อย่างไร?
โปรดระบุรูปแบบทางกายภาพ ข้อกำหนดทางกลและฉบับแก้ไขที่เกี่ยวข้อง ขอบเขตพื้นที่ของชิ้นส่วนคู่ประกอบ ระยะเผื่อของสลักล็อก และข้อกำหนดการสัมผัสเพื่อถ่ายเทความร้อน ชื่อรูปแบบเพียงอย่างเดียวไม่สามารถกำหนดรายละเอียดทั้งหมดหรือยืนยันความสอดคล้องตามข้อกำหนดได้
ตัวเรือนโลหะสามารถยืนยันสมรรถนะด้านแสงหรือ EMI ได้หรือไม่
ไม่ใช่ รูปทรงของตัวเรือนและพื้นผิวสัมผัสช่วยรองรับการประกอบ แต่สมรรถนะด้านแสง ไฟฟ้า EMI และความร้อนต้องผ่านการทวนสอบระดับระบบที่เกี่ยวข้อง ควรแยกการตรวจสอบชิ้นส่วนออกจากการทดสอบเหล่านี้
BOM เดียว
ขอบเขตการส่งมอบที่ตกลงร่วมกัน
ส่งแบบชิ้นส่วนพร้อมรายการวัสดุ (BOM) ที่ควบคุมฉบับแก้ไข ระบุจำนวนชิ้นส่วนแต่ละรายการต่อชุด สภาพสำเร็จที่ต้องการ และชิ้นส่วนประกบใดๆ ที่จัดหาโดยผู้ผลิตรายอื่น
เราจะตรวจสอบชุดข้อมูลก่อนยืนยันขอบเขตการผลิตและใบเสนอราคา
เตรียมคำขอเสนอราคาสำหรับหลายชิ้นส่วนเริ่มร่างโครงการที่แก้ไขได้ การบันทึกร่างไม่ถือเป็นการส่งคำขอเสนอราคา
- การควบคุมชิ้นส่วน
- หมายเลขชิ้นส่วน ฉบับแก้ไขของแบบ วัสดุ ผิวสำเร็จ และจำนวนต่อชุด ระบุรายการที่ต้องจัดส่งมาพร้อมกัน
- การควบคุมจุดเชื่อมต่อ
- ลักษณะประกบ ความสัมพันธ์ของดาตัม ลำดับการประกอบ และขนาดในสภาพสำเร็จ โปรดแนบแบบส่วนเชื่อมต่อที่เกี่ยวข้อง
- ขอบเขตการส่งมอบ
- ชิ้นส่วนแยก ชุดชิ้นส่วนที่จัดจำนวนให้ตรงกัน หรือการประกอบเชิงกลเบื้องต้นตามที่ตกลง ระบุขั้นตอนที่รวมอยู่และผู้รับรองผลการประกอบ
- บันทึกการปล่อยงาน
- บันทึกการตรวจสอบขนาด วัสดุ และผิวสำเร็จตามที่ตกลง รวมถึงการระบุชิ้นส่วนและการสอบกลับ ยืนยันการทดสอบเฉพาะทางใดๆ ก่อนเสนอราคา
การเริ่มต้นที่ชัดเจน
พิจารณาชิ้นส่วน กำหนดลำดับกระบวนการผลิต
แจ้งเจตนาการออกแบบ คุณลักษณะวิกฤต และขอบเขตที่ต้องการ เราจะทบทวนรายละเอียดก่อนยืนยันแนวทางการผลิตและใบเสนอราคา
ส่งชิ้นส่วนเพื่อทบทวน
- แบบจำลอง 3D + แบบ 2D ภายใต้การควบคุม
- ชิ้นส่วนประกอบคู่ ดาตัม และความพอดีในการประกอบที่สำคัญ
- วัสดุ ชั้นเคลือบ และบริเวณสัมผัส
- ปริมาณ การตรวจสอบ และกำหนดเวลาเป้าหมาย