
Componentes mecánicos para módulos ópticos
Fabricación metálica de precisión.Para las cadenas de suministro del sector óptico.
Carcasas, cubiertas y piezas de posicionamiento para proyectos de módulos ópticos. Mecanizado CNC y procesos de proveedores colaboradores, definidos en función de las interfaces que requiere el conjunto.
Consultar su componenteCompradores diferentes. Responsabilidades distintas sobre los componentes.
Nos centramos en la cadena de suministro de componentes mecánicos para transceptores ópticos. La primera cuestión comercial es quién es responsable del plano del componente y quién aprueba la interfaz de acoplamiento. Esto determina la cotización, el conjunto de muestras y la vía de validación.
Fabricantes de módulos ópticos
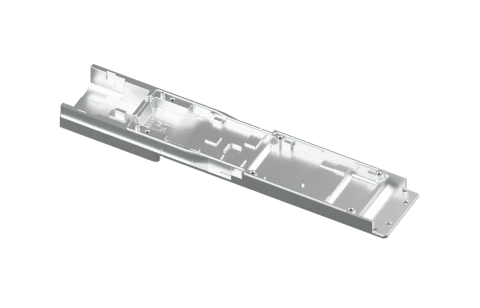
Cuerpos de carcasa, cubiertas, piezas de posicionamiento y mecanismos de liberación. Revise los alojamientos internos, los soportes de placa, el cierre de la cubierta y las dimensiones envolventes del conjunto terminado.
Proveedores de jaulas y conectores
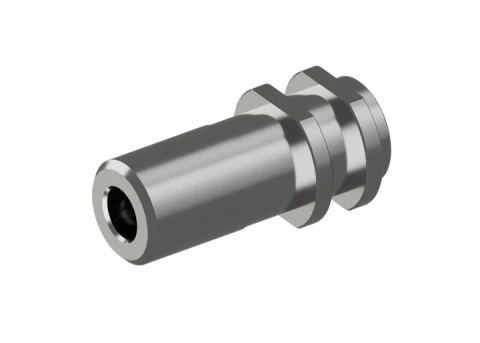
Blindajes conformados, contactos de puesta a tierra y componentes de retención. Revisar el material elástico, la dirección de la rebaba, la geometría de contacto y la compatibilidad con el módulo de acoplamiento.
Integradores de sistemas y soluciones térmicas
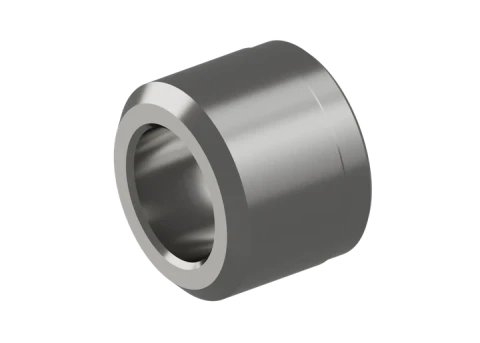
Bases de contacto térmico, soportes y componentes de montaje. Revisar la acumulación de tolerancias entre el módulo y el equipo receptor, la precarga, el espacio libre para el flujo de aire y quién aprueba el rendimiento térmico.
Donde el crecimiento de las redes ópticas
llega a la cadena de suministro de componentes metálicos.
Las mayores velocidades de enlace generan proyectos de ingeniería, pero no aumentan automáticamente el valor de cada pieza metálica. La oportunidad accesible depende del conjunto, su configuración de refrigeración, la decisión del cliente de fabricar o comprar y el costo de validar un proveedor adicional.
Módulos enchufables 800G y 1.6T
OSFP admite ambas velocidades. Una actualización del ancho de banda puede conservar las dimensiones exteriores y modificar al mismo tiempo los alojamientos internos, la geometría de contacto térmico o la holgura de montaje. Por tanto, la denominación de un factor de forma es un punto de partida para la revisión, no un plano de fabricación.
Punto de partida: carcasas en desarrollo, tapas revisadas y piezas de posicionamiento definidas en plano. Compare la fabricación de muestras por CNC con una ruta de producción basada en piezas en bruto una vez que se estabilicen la geometría y la demanda.
Refrigeración del módulo y componentes del equipo anfitrión
Los disipadores de calor integrados y los montados sobre el módulo presentan interfaces diferentes con el módulo y el equipo anfitrión. El cuerpo del módulo, la jaula y el disipador pueden ser adquiridos por distintas organizaciones; el contacto térmico corresponde al conjunto ensamblado.
Punto de partida: superficies de contacto, bases de difusores de calor y elementos de montaje. Acuerde las piezas de acoplamiento y la carga de contacto antes de establecer criterios de aceptación de planitud o altura final.
Programas de incorporación de un segundo proveedor y reducción de costos
Un plano existente puede conservar supuestos de proceso del proveedor actual. Cambiar la aleación, el material de partida, el dispositivo de sujeción o el acabado puede modificar la deformación, el espesor acumulado del recubrimiento y el ajuste.
Punto de partida: una comparación controlada de las muestras, las dimensiones finales y los riesgos del proceso. La reducción de costos debe incluir las herramientas, las operaciones secundarias, el rendimiento y la inspección, y no solo el precio del mecanizado.
Encapsulado de CPO y láser externo
La óptica coempaquetada cambia la ubicación de las funciones ópticas dentro de un sistema. OIF publica acuerdos separados para módulos coempaquetados y módulos láser externos conectables. Se trata de programas de encapsulado distintos, no de una extensión directa de la carcasa de un transceptor convencional.
Alcance del desarrollo: Soportes, cubiertas e interfaces térmicas definidos por el cliente. Revise las zonas de exclusión óptica, los límites de contaminación y la responsabilidad del ensamblaje antes de comprometerse con las piezas o el utillaje.
De los requisitos ópticos a los componentes metálicos de precisión.
Por qué apostamos
por esta cadena de suministro.
Nuestro punto de partida es la fabricación de componentes metálicos de precisión: referencias mecanizadas, secciones delgadas, pequeños elementos torneados y dimensiones que deben mantenerse correctas después del acabado. Los componentes mecánicos de módulos ópticos reúnen estas disciplinas en un conjunto compacto donde un pequeño cambio puede afectar al ajuste, el contacto o la facilidad de mantenimiento.
Orientamos nuestro trabajo hacia carcasas, tapas, piezas de contacto térmico y elementos de posicionamiento que puedan evaluarse con planos controlados. El objetivo es vincular el mecanizado con los procesos requeridos de obtención de preformas, conformado y acabado, manteniendo la trazabilidad de la responsabilidad de cada proveedor.
Capacidad de mecanizado CNC Pequeños componentes torneados Interfaces de equipos de inspección- Alcance de fabricación directa
- Fresado CNC, torneado e inspección dimensional, sujetos a la revisión del tamaño de la pieza, el material, la geometría y los requisitos de aceptación. La capacidad de mecanizado existente es el punto de partida; por sí sola no supone la validación para un programa de módulos ópticos.
- Alcance con apoyo de socios
- Piezas en bruto fundidas, carcasas estampadas o embutidas, contactos elásticos conformados y acabados especializados. La ruta de fabricación, el proveedor, el utillaje y las responsabilidades de inspección en las transferencias entre etapas se confirman para cada proyecto.
- Alcance del cliente / responsable del sistema
- Diseño óptico, electrónica, alineación activa y aprobación del rendimiento térmico, de EMI y de fiabilidad a nivel de módulo. La aceptación de un componente metálico es independiente de la validación del transceptor.
Componentes metálicos de precisión Para comunicaciones ópticas
Geometría. Interfaces. Una BOM.
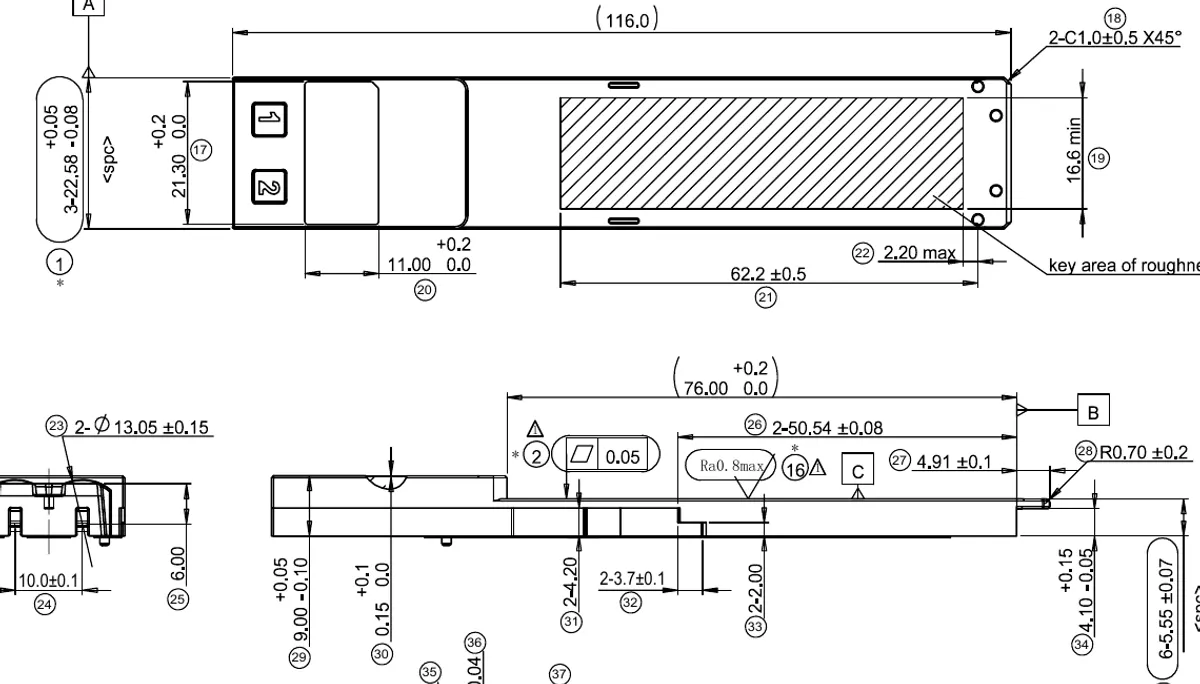
Abra y cierre el cuerpo y la tapa de la carcasa de producción para explorar su geometría. Revise los requisitos del plano para la inspección después del apriete, junto con las características de acoplamiento y los requisitos de superficie acabada de cada pieza.
Compare en una sola revisión de la BOM las piezas para receptáculos y los proyectos terminados de componentes metálicos, incluidos casquillos de precisión, un asiento posterior y componentes metálicos para encapsulado óptico.

Arrastre para girar · Use la rueda del ratón o pellizque para ampliar
Geometría CAD del proyecto de producción. Solo se muestran el cuerpo y la tapa; no se muestran los elementos de fijación ni los componentes internos.
Dos piezas de producción.
Un ajuste definido en el plano
XILILAI ha fabricado en serie este par de cuerpo de carcasa y tapa. Explore la geometría de los componentes suministrados y revise las cotas importantes cuando se unen ambas piezas.
- Material especificado
- AL6063
- Sistema de acabado
- Cobre + níquel
Mida el par después de fijarlo.
Los planos requieren comprobaciones del conjunto en las zonas delantera, central y trasera, con la pieza correspondiente fijada. Los informes de las piezas por separado no completan esta comprobación.
- Espesor del conjunto
- 9.45 ± 0.10 mm
- Ancho del conjunto
- 22.58 ± 0.08 mm
Aplique cada requisito superficial a su zona correspondiente.
Planitud del cuerpo: 0.05 mm. Planitud de la tapa: 0.10 mm. Ambos tienen Ra 0.8 μm áreas designadas y puntos definidos de comprobación del espesor del recubrimiento.
Los valores son requisitos para este par de planos, no resultados medidos de lotes ni tolerancias generales de mecanizado. El movimiento CAD muestra la alineación de los componentes, no una prueba de fijación ni de rendimiento óptico.
Revisar un programa de cuerpo de carcasa y tapa →Leer el estudio de tolerancias de recubrimiento y ensamblaje →El acabado debe incluirse en la revisión dimensional.
Ambos planos especifican una capa base de cobre de 12–25 μm y una capa superior de níquel de 3.5–8 μm. Revise el sistema de revestimiento con el proveedor de acabados, junto con los elementos para tornillos, las zonas de contacto y las holguras de acoplamiento.
Proporcione el paquete completo de aceptación.
Proporcione las revisiones de ambas piezas, el estado del material, las dimensiones críticas señaladas, los requisitos superficiales y el conjunto de acoplamiento. Acuerde el método de inspección, los registros de revestimiento y la aprobación de muestras antes de la producción.
Prepare una solicitud de cotización para una carcasa óptica →Dónde se utilizan las piezas metálicas para receptáculos.
En el puerto óptico, un receptáculo proporciona la interfaz mecánica entre un conector de fibra y el subconjunto óptico. Las carcasas y bases metálicas posicionan y retienen las piezas asociadas; el diseño completo del receptáculo determina la disposición del tramo corto de fibra, el casquillo y los demás elementos ópticos.
Para un conjunto RX, revise la interfaz del receptáculo junto con la trayectoria óptica de recepción. Las piezas metálicas por sí solas no determinan la alineación óptica, la pérdida de inserción ni el rendimiento del receptor.
Referencias de aplicación: Receptáculos Orbray · Conjuntos con tramo corto de fibra de General Optics.
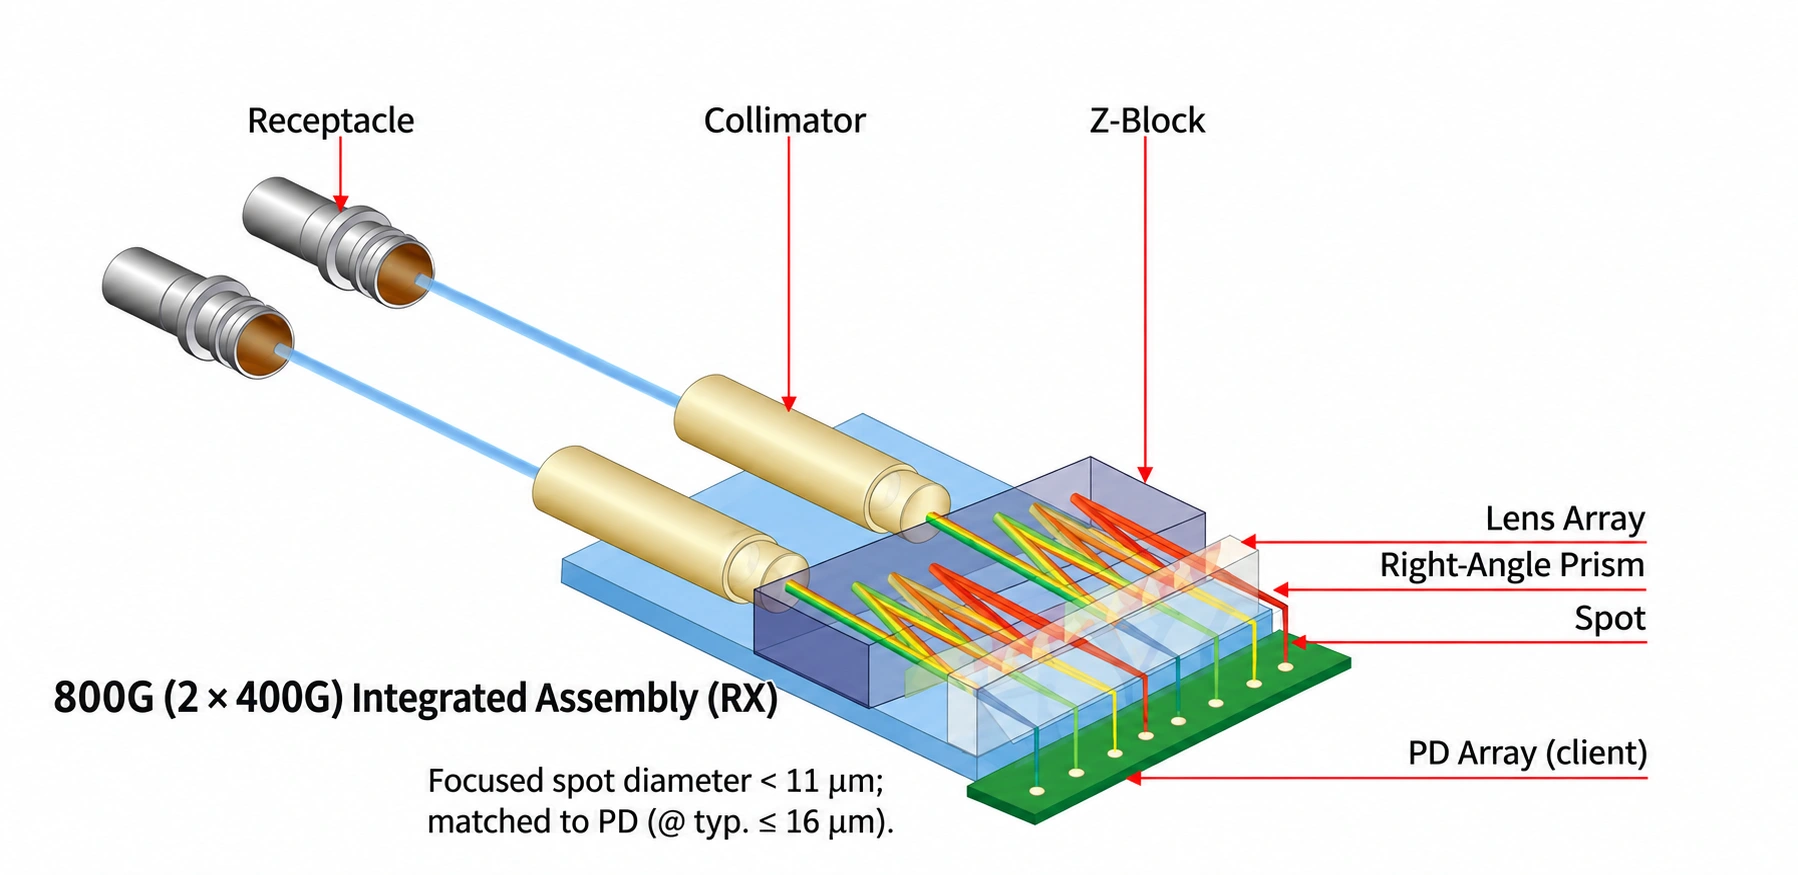
Redibujo en inglés de la ilustración de referencia suministrada por HYC. Los valores ópticos pertenecen a esa referencia, no son resultados de pruebas de XILILAI. Ver diagrama a tamaño completo ↗
Revise las evidencias. Prepare sus requisitos.
Son requisitos de planos de referencia, no resultados medidos ni tolerancias generales de fábrica.
- Material especificado: 6063Preparar una solicitud editable →
- Planitud local: 0.05 mmPreparar una solicitud editable →
- Capa inferior de cobre: 12–25 μmPreparar una solicitud editable →
- Capa superior de níquel: 3.5–8 μmPreparar una solicitud editable →
Solo corresponde al componente y la característica citados. Confirme revisión y método de aceptación. Revisión del plano: no facilitada Resultado medido: no facilitado
Fuente pública →- Revisión de mecanizado interno
- Fresado CNC, torneado e inspección dimensional sujetos a revisión de la pieza.
- Alcance del socio por acordar
- Confirme responsables de conformado, soldadura, acabados y ensayos específicos.
- Cliente / responsable del sistema
- Confirme la especificación aplicable al módulo y quién valida el ajuste del conjunto, el comportamiento térmico y el rendimiento óptico.
Información por confirmar
- Revisiones de planos y modelosNecesario
- Material, condición y cantidadNecesario
- Método de inspección, registros y aprobación de muestrasRecomendado
- Revisiones separadas de cuerpo / tapa y fijacionesNecesario
- Áreas críticas de contacto y holgurasNecesario
- Espesores, enmascarado e inspección tras recubrimientoNecesario
- Limpieza y embalajeNecesario
- Norma / revisión del módulo y responsable de validaciónPor confirmar
No facilitado; confirmar para este proyecto.
Preparar una solicitud editable →Una carcasa solo es
parte del conjunto.
La oportunidad abarca desde cuerpos mecanizados hasta contactos conformados y pequeñas piezas de acoplamiento. Cada elemento necesita su propio plano, ruta de fabricación y criterios de aceptación.
Estas familias de componentes se presentan para la revisión del proyecto. El utillaje, las operaciones especializadas y el alcance del montaje se confirman antes de la cotización.

Carcasa y tapa
Los alojamientos internos posicionan la placa y los subconjuntos ópticos. Las uniones de la cubierta, las holguras de la jaula y las superficies de contacto térmico deben referirse a las mismas referencias geométricas.
Mecanizado CNC a partir de material macizo para desarrollo; piezas en bruto fundidas con mecanizado secundario cuando la geometría y el volumen justifiquen el utillaje.
Contactos de blindaje y puesta a tierra
Los contactos elásticos conformados conectan interfaces metálicas. La dirección de la rebaba, la altura libre, la deflexión y el tratamiento superficial especificado afectan al contacto una vez montado.
Estampado y conformado de precisión; estado del material y acabado acordados con el proveedor especializado.
Elementos de retención y liberación
Los elementos de tracción, los deslizadores y los elementos de retorno requieren recorridos y holguras definidos. Una comprobación dimensional no determina la fuerza de liberación ni la vida útil en ciclos.
Piezas pequeñas mecanizadas o conformadas, con pruebas de ajuste y funcionamiento de muestras frente al conjunto de acoplamiento del cliente.
Marcos de puertos y piezas de posicionamiento
Un manguito de blindaje de pared delgada y un manguito de posicionamiento de precisión cumplen funciones diferentes. Identifique si la función es de blindaje, guiado o posicionamiento óptico antes de elegir un proceso.
Embutición profunda o estampado para carcasas delgadas adecuadas; torneado para agujeros y resaltes definidos en el plano.
Precisión a lo largo del eje óptico.
Más allá de las carcasas de transceptores: barriletes metálicos y componentes guía para conjuntos de posicionamiento óptico. Explore las interfaces que merecen una revisión específica de fabricación.
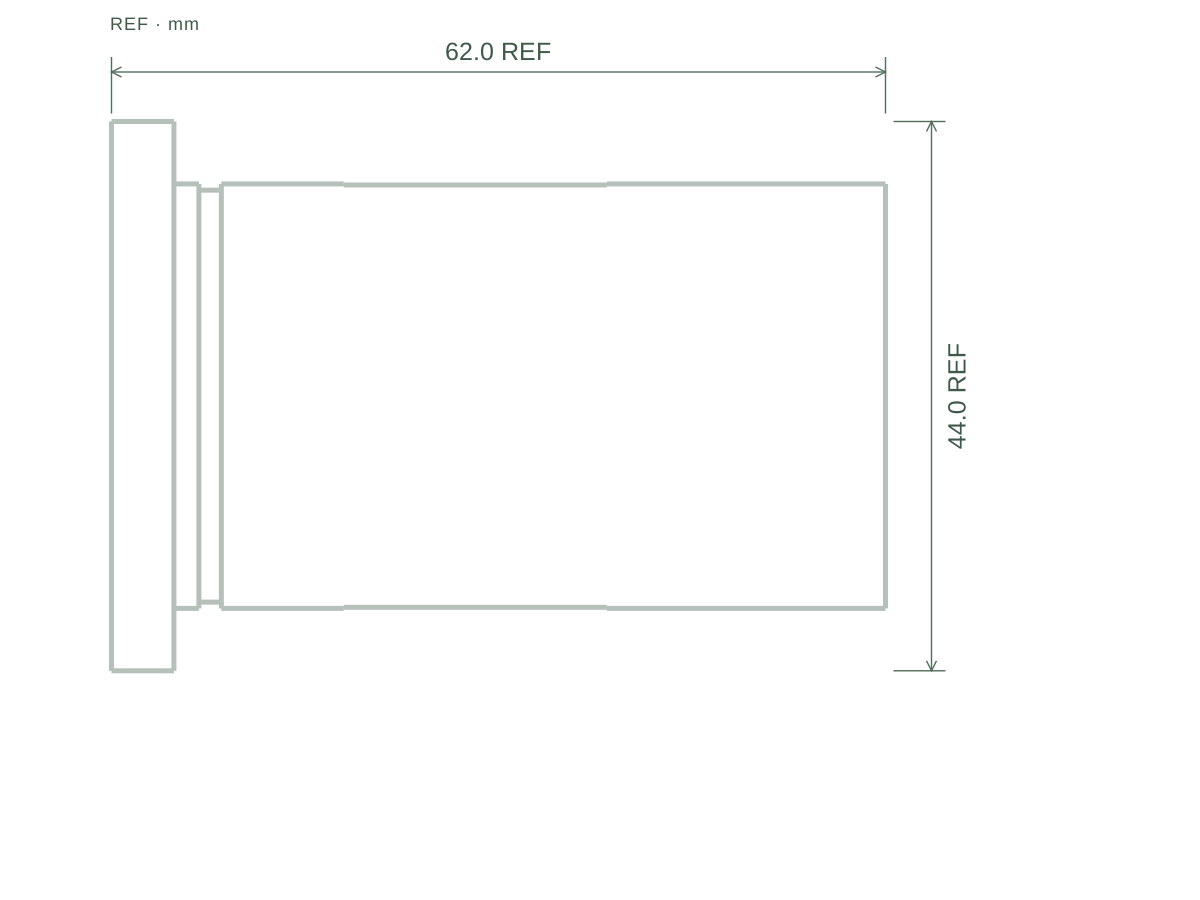

Un eje común. Varias superficies críticas.
Un agujero escalonado, un diámetro de posicionamiento y una rosca de retención cumplen funciones distintas. Revise conjuntamente sus relaciones con las referencias, el soporte de las paredes y su estado final.
Procedentes de proyectos de producción.
- Indicaciones seleccionadas de coaxialidad / perpendicularidad
- 0.02mm
- Clases de ajuste seleccionadas para agujeros y ejes
- H8 · g6
- Materiales especificados para barriletes / guías
- 2A12-T6 / 304
Requisitos seleccionados de planos de proyectos de producción. Las clases de ajuste corresponden a distintas características, no a un par de ajuste verificado. Las dimensiones finales y las tolerancias geométricas se especifican después del tratamiento. Son requisitos de plano, no resultados medidos ni una garantía universal de capacidad.
- Superficies de posicionamiento
- Defina el ajuste y la relación entre el asiento de la lente, el diámetro exterior y el hombro.
- Roscas y ranuras de alivio
- Revise la clase de rosca, el acceso de la herramienta, el estado de los bordes y la holgura para la pieza de acoplamiento.
- Inspección final
- Acuerde la sobremedida para el recubrimiento y las características que se medirán después del tratamiento superficial.
Un suministro coordinado.
Para toda la lista de piezas metálicas.
XILILAI combina la fabricación propia con una red de suministro consolidada para componentes metálicos de precisión utilizados en comunicaciones ópticas. Coordine carcasas estampadas para transceptores, piezas para encapsulado optoelectrónico, piezas de precisión para receptáculos, aletas de disipación térmica y clips de retención mediante una única revisión de BOM, con el proceso de fabricación y los requisitos de aceptación acordados para cada artículo.
Los modelos de carcasa de aluminio anteriores proporcionan una referencia adicional de interfaz y geometría. Son independientes del alcance de producción de carcasas estampadas.
Explorar la carcasa en 3DCarcasas de producción, cubiertas conformadas y elementos de retención estampados.
Revise las piezas de producción junto con la revisión del plano, el espesor de la chapa, los dobleces, las pestañas conformadas y las interfaces de acoplamiento. Defina las comprobaciones de rebabas, recuperación elástica, cotas críticas y estado superficial, con los registros de inspección acordados como respaldo para la liberación del lote.
Los modelos de carcasa de aluminio anteriores proporcionan una referencia adicional de interfaz y geometría. Son independientes del alcance de producción de carcasas estampadas.
Explorar la carcasa en 3DMarcos, anillos de sellado, tapas, placas base y tubos de paso.
Adapte el material, las superficies de sellado y el sistema de recubrimiento al método de unión. Acuerde las responsabilidades y los criterios de aceptación para la soldadura fuerte, el sellado y las pruebas de fugas cuando se incluyan en el encapsulado.
Casquillos de precisión, bases de montaje, bridas y carcasas frontales.
Revise los agujeros torneados de precisión, los resaltes de posicionamiento, las caras de las bridas y los chaflanes pequeños junto con las piezas correspondientes. Acuerde las relaciones entre referencias, el material, la rugosidad superficial y las cotas finales después de cualquier tratamiento superficial especificado.
Aletas individuales, conjuntos de aletas entrelazadas, conjuntos de aletas plegadas y clips de retención.
Compare el espesor y el paso de las aletas, la construcción entrelazada o plegada y la fijación a la base difusora de calor. Revise el enganche de los clips, la presión de contacto y el acceso para el ensamblaje junto con el espacio disponible y el flujo de aire.
Precisión allí donde el conjunto la necesita.
Seleccione una característica para explorar los requisitos mecánicos que facilitan una revisión de fabricación clara.
Las superficies de contacto y los elementos de posicionamiento deben incluirse en la misma revisión.
Posicione primero los elementos funcionales.
Comience por las características que posicionan el conjunto. Relacione agujeros, resaltes y caras de montaje con un sistema coherente de referencias, de modo que la inspección verifique las mismas relaciones que son importantes para el montaje.
- Modelo de acoplamiento y referencias geométricas
- Requisitos de ajuste, posición y concentricidad
- Características accesibles para inspección
Paredes delgadas. Aristas pequeñas.
Superficies medidas.
Relacione cada característica crítica con una decisión de mecanizado y un registro de inspección. Estos son los puntos de revisión de su componente, desde la primera muestra hasta los pedidos repetidos.
Paredes delgadas
Revise conjuntamente la altura y el espesor de las paredes, los nervios, el acceso para la sujeción y el orden de arranque de material. Planifique los apoyos en función de las referencias funcionales y compruebe las superficies que puedan desplazarse tras liberar la sujeción o después del acabado.
Qué verificar
Registre el espesor de pared y la planitud local, indicando las condiciones de apoyo durante la inspección.
Revisar la geometría de paredes delgadasChaflanes pequeños
Marque las aristas que guían el ensamblaje o protegen una superficie de contacto. Distinga las dimensiones y los ángulos especificados de los chaflanes del simple matado de aristas; revise el acceso de herramientas pequeñas y cómo el desbarbado o el recubrimiento podrían modificar el perfil.
Qué verificar
Utilice una vista de inspección adecuada para comprobar las dimensiones y el ángulo; verifique por separado las rebabas y los daños en las aristas.
Definir la condición de las aristasRugosidad superficial
Los planos de referencia especifican requisitos locales de Ra 0,8 μm. Vincule cada indicación con la superficie de contacto marcada y confirme si la aceptación se aplica antes o después del recubrimiento. Revise la rugosidad y la planitud como características independientes.
Qué verificar
Indique la ubicación y la dirección de medición, los ajustes de evaluación y la revisión del plano en el registro de inspección acordado.
Especificar la medición superficialEl material y el acabado forman parte del ajuste.
Materiales de carcasas
Confirme que la aleación y el estado especificados sean adecuados para la geometría de pared delgada, el contacto térmico, el peso y la ruta de producción elegida.
Interfaces torneadas
Seleccione los materiales de los casquillos y de las piezas de posicionamiento según los requisitos del sistema de acoplamiento. Revise conjuntamente el ajuste, el desgaste, el acabado y el contacto entre materiales diferentes.
Tratamiento superficial
Definir el espesor del recubrimiento, el enmascaramiento, los contactos de puesta a tierra y las áreas visibles. Una indicación de apariencia no debe sustituir una especificación funcional del acabado.
El fresado CNC permite fabricar cavidades, caras de contacto y características de montaje; el torneado permite fabricar agujeros, casquillos y resaltes. Cuando se proponga una pieza en bruto fundida o estampada, confirme el utillaje, el mecanizado secundario y las responsabilidades del socio antes de la liberación.
Explorar nuestras capacidades de mecanizadoConecte los procesos.
Mantenga controladas las interfaces.
Un fabricante de módulos, un proveedor de jaulas y un integrador térmico pueden ser responsables de distintos planos de un mismo conjunto. Establezca el alcance de compra y el responsable de las piezas de acoplamiento antes de combinar los trabajos en una sola solicitud de cotización (RFQ).
Material y pieza en bruto
Aleación, estado de tratamiento y ruta a partir de material de partida o fundición. Confirmar la propiedad del utillaje y las superficies que conservan sobremedida para mecanizado.
Mecanizado y conformado
Mecanice las referencias funcionales y controle la geometría conformada de contacto. Acuerde las dimensiones de transferencia entre operaciones.
Acabado e inspección
Especifique el recubrimiento, el enmascaramiento y el estado de los bordes. Inspeccione los ajustes críticos en el estado final requerido por el plano.
Verificación del ajuste y liberación a producción
Verifique las muestras de acoplamiento acordadas. Registre la revisión del plano, los resultados de inspección y las pruebas a nivel de conjunto que aún sean necesarias.
La función de XILILAI se centra en el mecanizado de precisión y la inspección dimensional. La fundición, el estampado, la embutición profunda, el conformado de resortes y los acabados especializados se evalúan con socios para cada proyecto. El rendimiento térmico, electromagnético y óptico requiere una validación del conjunto acordada por separado.
Explorar nuestra red de fabricaciónEl equipo adecuado.
Para la característica que se verifica.
Nuestros registros de equipos incluyen mecanizado de cinco ejes, medición por coordenadas y por visión, e instrumentos de medición de rugosidad superficial. La geometría de la pieza y el método de aceptación determinan qué equipos deben incluirse en su plan de inspección.
- Mecanizado de cinco ejes · acceso y montajes
- Revise las caras inclinadas, el alcance de la herramienta y la transferencia de referencias. El acceso a varias caras puede reducir los reposicionamientos; el apoyo de las paredes delgadas y la secuencia de corte requieren una revisión específica.
- Medición por visión · aristas pequeñas
- Seleccione la vista y la resolución adecuadas para el chaflán o perfil especificado. La microscopía ayuda a examinar rebabas y daños superficiales; una comprobación visual no sustituye la medición dimensional.
- Medición por coordenadas · referencias y forma
- Adapte el acceso del palpador y el apoyo de la pieza a las caras de posicionamiento, las posiciones de los agujeros y la planitud local. Acuerde cómo se apoyarán las secciones delgadas durante la inspección.
- Instrumentos de rugosidad · perfil superficial
- Confirme el acceso del palpador, la dirección del recorrido y los ajustes de evaluación en la superficie especificada. Para una zona de contacto estrecha, acuerde un método adecuado antes de comprometerse con un resultado.
Los videos de fábrica muestran el contexto del proceso y de la inspección. Para su pieza, acuerde el instrumento, su estado de calibración, las características marcadas y los registros requeridos durante la revisión de la primera pieza.
Antes de
fabricar la pieza.

¿Son las dos piezas 3D módulos ópticos completos?
Son un cuerpo de carcasa y una tapa de carcasa. Los planos suministrados identifican componentes mecánicos, no transceptores completos. La velocidad del módulo, el rendimiento óptico y el cumplimiento de un factor de forma determinado no pueden establecerse únicamente a partir de estas piezas.
¿Por qué el cuerpo y la tapa tienen requisitos de planitud diferentes?
Sus planos controlan superficies distintas: el cuerpo tiene una indicación de planitud local de 0.05 mm y la tapa una indicación de 0.10 mm. Mantenga el área de medición, las condiciones de apoyo y el método de inspección vinculados a cada plano. Una tolerancia local no debe aplicarse a todas las superficies ni presentarse como una capacidad general de mecanizado.
¿Cómo debe revisarse el sistema de recubrimiento de cobre y níquel?
Estos planos especifican una capa base de cobre de 12–25 micrómetros y una capa superior de níquel de 3.5–8 micrómetros. Revise el espesor y la distribución del recubrimiento con el proveedor de acabados, especialmente alrededor de las roscas pequeñas, los asientos de tornillos y las superficies de acoplamiento. Confirme qué dimensiones se aceptan después del acabado y qué registros se requieren.
¿Un requisito de fiabilidad en un plano significa que se han superado las pruebas?
No. La duración de una prueba, un índice de capacidad o un requisito sobre sustancias restringidas constituyen datos de entrada para la aceptación. La evidencia de conformidad requiere el método de ensayo acordado, muestras trazables y un informe real correspondiente a la revisión y a la ruta de producción pertinentes.
¿Todos los módulos ópticos necesitan un disipador de calor independiente?
No. La configuración de refrigeración depende de la potencia del módulo, el encapsulado, el flujo de aire y el diseño del equipo anfitrión. El OSFP estándar integra un disipador térmico; el OSFP-RHS requiere un disipador térmico superpuesto independiente. Confirme la especificación mecánica aplicable y el diseño del contacto térmico, incluida la necesidad de un material de interfaz.
¿Pueden trabajar únicamente a partir del nombre del factor de forma de un módulo?
La denominación de un factor de forma ayuda a describir el contexto, pero no sustituye a un plano mecánico controlado. Facilite la geometría de acoplamiento, las dimensiones críticas, el acabado y la revisión aplicable de la especificación.
¿Fabrican transceptores ópticos completos?
Esta página trata sobre componentes metálicos de precisión. El montaje electrónico, la alineación óptica y la validación del transceptor son ámbitos independientes que deben acordarse explícitamente.
¿Cómo deben especificarse las áreas de contacto térmico y eléctrico?
Identifique en el plano las zonas de contacto funcional y los requisitos de acabado y enmascaramiento. Incluya el conjunto de acoplamiento y defina si las dimensiones y los criterios de aceptación se aplican antes o después del recubrimiento.
¿Cómo se inspeccionan las paredes delgadas sin alterar su forma?
Acuerde las condiciones de apoyo y sujeción antes de la medición. Seleccione métodos con o sin contacto adecuados para la característica y su rigidez; compruebe qué dimensiones deben aceptarse tras liberar la sujeción o después del acabado. El registro de inspección debe indicar estas condiciones.
¿Es el matado de aristas lo mismo que un chaflán especificado?
No. El matado general elimina el filo cortante; un chaflán acotado tiene una dimensión o un ángulo definidos. Identifique las aristas controladas y la vista de inspección, y revise si el desbarbado y el recubrimiento podrían modificar el perfil aceptado.
¿Cómo se verifica la rugosidad en una superficie de contacto estrecha?
Primero confirme que la superficie especificada ofrece suficiente acceso y longitud de recorrido para el método acordado. Registre el parámetro, las unidades, la dirección, los ajustes de evaluación y la etapa de inspección. Si el palpador no puede alcanzar la superficie, acuerde una alternativa con el responsable del diseño; la apariencia por sí sola no permite determinar el valor Ra.
Lo que un equipo de compras
necesita antes de la liberación a producción.
Para programas en China y en el extranjero, la evidencia pertinente está vinculada a una revisión de pieza y a una ruta de producción. El aspecto de las muestras, el número de máquinas y una declaración general de tolerancia no permiten establecer la repetibilidad.
Revisión del plano y presupuesto
Identifique las características críticas para la calidad, el esquema de referencias, el acceso para la inspección y las dimensiones en el estado final. Separe los costos únicos de herramientas y utillajes del costo recurrente de las piezas; indique las premisas relativas al material, el acabado y el embalaje.
Registro de revisiónPlano anotado, cuestiones técnicas pendientes, proceso de fabricación propuesto y plan de aceptación acordado.
Primeras piezas y prueba de montaje
Mida las características acordadas después del tratamiento. Compruebe el cierre de la tapa, la entrada en la jaula, el recorrido del pestillo y las superficies de contacto con piezas de acoplamiento aprobadas por el cliente. Registre las discrepancias antes de modificar la geometría o el proceso.
Evidencia de las muestrasInforme dimensional vinculado a la revisión, registros de material y acabado según lo acordado, y comentarios del cliente sobre la prueba de montaje.
Serie piloto y pedidos recurrentes
Confirme la ruta de producción prevista e inspeccione la variación conforme al plan de muestreo acordado. Si se requieren índices de capacidad, acuerde primero el sistema de medición y la cantidad de datos. Controle los cambios en el proveedor de material en bruto, el utillaje y el acabado.
Base de liberaciónMuestra aprobada, plan de control acordado, identificación del lote y proceso documentado de notificación de cambios.
Los requisitos específicos del programa pueden incluir declaraciones RoHS / REACH, trazabilidad del material, límites de limpieza y controles de embalaje. Confirme los documentos y métodos de ensayo requeridos en la cotización; estos requisitos no implican que todas las piezas propuestas estén certificadas.
Antes de la primera muestra.
Envíe las interfaces junto con el plano de cada pieza.
Leer la guía de adquisición de componentes ópticosPreparar una solicitud de cotización para el mecanizado de una carcasa
- Conjunto y piezas de acoplamiento
- Factor de forma y revisión, modelo de jaula o conector, zonas de exclusión, referencias de montaje y muestras de las piezas de acoplamiento, cuando estén disponibles.
- Contactos y piezas móviles
- Zonas térmicas y de puesta a tierra, zonas sin recubrimiento, recorrido del pestillo, fuerzas de accionamiento requeridas y método acordado para el ensayo de ciclos.
- Aceptación y responsabilidades
- Tolerancias de la pieza terminada, registros de inspección, cantidades de muestras y responsable de validar el rendimiento térmico, la EMI y la alineación óptica.
Defina a qué lado de la conexión corresponde.
La carcasa del módulo, la jaula del equipo anfitrión y el disipador de calor son componentes diferentes. Identifique el elemento requerido y la revisión de la interfaz antes de especificar su material o ruta de fabricación.
Preparar una solicitud de cotización para una carcasa de módulo óptico¿Es la carcasa de un módulo lo mismo que una jaula del equipo anfitrión?
No. La carcasa encierra el módulo; la jaula lo posiciona en el lado del equipo anfitrión y puede incorporar elementos independientes de retención, blindaje y gestión térmica. Indique qué elemento se está adquiriendo y proporcione los planos aplicables de las piezas de acoplamiento.
¿Cómo debe especificarse la interfaz de un módulo enchufable?
Proporcione el factor de forma, la especificación mecánica aplicable y su revisión, la envolvente de acoplamiento, las holguras de los pestillos y los requisitos de contacto térmico. El nombre de un factor de forma por sí solo no define todas las características ni demuestra conformidad.
¿Una carcasa metálica determina el rendimiento óptico o frente a interferencias electromagnéticas (EMI)?
No. La geometría de la carcasa y las superficies de contacto sustentan el conjunto, pero el rendimiento óptico, eléctrico, EMI y térmico requiere la validación correspondiente del sistema. Separe la inspección de los componentes de estas pruebas.
Una BOM.
Un alcance de suministro acordado.
Comparta los planos de los componentes junto con una lista de materiales con control de revisiones. Indique la cantidad de cada pieza por conjunto, el estado final requerido y las piezas de acoplamiento suministradas por otro fabricante.
Revisaremos la documentación antes de confirmar el alcance de fabricación y la cotización.
Preparar una consulta para varias piezasInicie un borrador de proyecto editable. Guardar un borrador no envía una consulta.
- Control de piezas
- Números de pieza, revisiones de planos, materiales, acabados y cantidades por conjunto. Indique qué artículos deben entregarse juntos.
- Control de interfaces
- Elementos de acoplamiento, relaciones entre referencias, secuencia de montaje y cotas en estado final. Incluya los planos de interfaz pertinentes.
- Alcance de entrega
- Piezas separadas, kits con cantidades correspondientes o premontaje mecánico acordado. Defina las operaciones incluidas y quién acepta el resultado del montaje.
- Registros de liberación
- Registros acordados de inspección dimensional, materiales y acabados, identificación de piezas y trazabilidad. Confirme cualquier ensayo especializado antes de la cotización.
UN COMIENZO CLARO
Revise una pieza. Defina la ruta de producción.
Comparta la intención de diseño, las características críticas y el alcance que necesita. Revisaremos los detalles antes de confirmar la ruta y la cotización.
Envíe un componente para su revisión.
- Modelo 3D + plano 2D controlado
- Piezas de acoplamiento, referencias y ajustes críticos
- Material, recubrimiento y zonas de contacto
- Cantidad, inspección y plazos previstos